机器人项目从图纸到样机,卡得最久的往往不是算法,而是一颗小小的五金零件手板。异形结构、薄壁轻量、多轴联动,又要精度又要交期 —— 这正是尖锋精密这类实体工厂每天都在处理的日常。五金 cnc 机加工怎么做手板、怎么选厂,直接决定项目能不能按期试装。这篇把机器人零件手板的完整链路讲透。
一、机器人零件手板,到底难在哪
手板就是量产前的功能验证件,也叫样件、首板。机器人整机里的五金件,和普通结构件最大的区别,可以浓缩成三个词:异形、精密、多品种。
异形:关节臂、减速器壳体、末端执行器这些件,曲面、斜孔、深腔叠在一起,普通三轴机常常一个面都装夹不下来;
精密:轴承位、配合面动辄要控到 ±0.02mm 甚至更严,差一两丝,装配的时候就卡壳;
多品种:机器人整机开发期,零件动辄几十上百种,每种只要三五件,开模根本不现实。
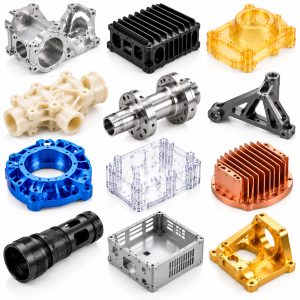
所以行业里默认的做法是:用五金 cnc 机加工直接免开模打样,改型快、周期短,等结构冻结之后,再决定要不要上快速模具。
二、五金机器人零件手板的标准流程,就五步
第一步,图纸评估(DFM)。把 3D 图或者 2D 图纸发过去,正规工厂会先审一遍:哪些特征机床好做,哪些要特殊刀具,公差能不能放宽。这一步做扎实,后面能省一半返工。
第二步,材料选型。按工况定材料,具体怎么选,看下一节。
第三步,工艺路线。定机床、定刀具、定装夹方案。复杂件要么 “三轴加多次装夹”,要么直接上四轴、五轴联动。
第四步,编程打样。程序模拟、试切、首件检验,尺寸和表面都确认之后,再复制到批量。
第五步,后处理与检测。去毛刺、表面处理、关键尺寸全检,随件附检测记录。
这套流程,也是五金 cnc 机加工和路边作坊本质的区别:作坊接单就开机,正规工厂先评审再动手。
三、材料怎么选:机器人零件手板常用牌号
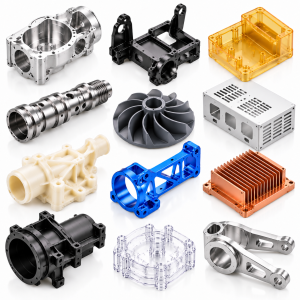
铝合金 6061:综合性能均衡,好加工,阳极氧化上色均匀,结构件、外壳、支架上用得普遍;
铝合金 7075:强度高,适合承力件,代价是加工内应力大,薄壁件要特别防变形;
钛合金 TC4:轻、强、耐腐蚀,医疗机器人和高端设备上常见,但导热差、易粘刀,必须专用刀具配合低速大进给,成本明显高一档。
另外不锈钢 304/316、POM、PEEK 也会用到。选材就一句话:手板阶段材料越接近量产材料越好,测试数据才作数。这一点,在五金 cnc 机加工报价沟通时务必跟工厂讲清楚,避免样品打铝合金、量产换钢件,最后整批测试失真。
四、复杂结构,靠什么工艺打出来
很多采购第一次看到机器人关节件图纸,第一反应都是 “这玩意儿怎么装夹”。答案分三种情况:
简单结构件,三轴加工中心一次装夹,或者翻转一次就能完成;
带斜孔、曲面、多面特征的,上四轴转台或者五轴联动,一次装夹全部做完,省掉多次装夹累积的误差;
精密内孔、异形轮廓,再配合慢走丝线切割、车铣复合这些工艺做精加工。
五轴联动不是炫技,核心价值就是 “一次装夹、多个面一次加工”,对机器人这种配合精度要求高的零件尤其友好。判断一家工厂的工艺能力,别只看机床数量,更要看它敢不敢在图纸评估阶段就拿出装夹和刀具方案。
五、落地案例:一颗关节臂手板是怎么做出来的
深圳一家做协作机器人的创业团队,新结构关节臂外壳开模要等 45 天,项目等不起,改走五金 cnc 机加工先打样。图纸发过去的当天,工厂工艺师就指出两处问题:一处深腔铣削会颤刀,建议分两次加工;一处薄壁位公差太严,实际加工很难稳定,建议放宽到可装配范围。重新确认图纸后第三天,首件就到手了。
这种 “先评审再动手” 的习惯,是踩坑踩出来的。以前东莞有个客户,拿着没做过 DFM 的图纸直接找作坊加工,批量件出问题返工两次,最后查出来是装夹变形。尖锋精密处理机器人手板,坚持先做图纸评估,靠的是 130 台高速钻攻中心的多品种并行排产,加上背靠母公司 24 年制造体系沉淀下来的工艺库 —— 异形件怎么防变形、薄壁件怎么控应力,都是车间里一单单磨出来的经验。
广州做 AGV 底盘的项目更典型:五套结构件、每套 8 件,从打样到小批量一周内衔接,样品与量产同源,装配问题当周暴露、当周改图重打。机器人项目要的就是这种节奏。
六、手板确认之后,小批量怎么衔接
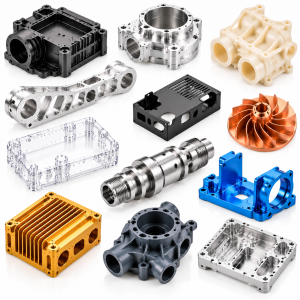
手板验证通过,不等于可以直接量产。件数 50 以下,继续走五金 cnc 机加工更划算;几百件以上的金属件,可以考虑快速模具加压铸或锻造路线;塑胶件则常用快速模具配合注塑。
衔接的核心是 “同源” 两个字:样品阶段定下来的工艺、材料、后处理,批量阶段要原样复制。正规工厂会把打样参数建档,量产时直接调用,避免样品一个样、批量另一个样。
七、选厂避坑清单,研发和采购都存一份
最后给正在找五金 cnc 机加工供应商的工程师、采购几条实操建议:
图纸评估响应:半天内给不出工艺意见的,多半是接单型工厂,谨慎合作;
精度承诺:开口就说所有尺寸都做到 ±0.01mm 的,不一定靠谱。精密件通常是关键尺寸严控、其余按图,0.01mm 已经是行业高精度水平,大约相当于头发丝直径的七分之一;
资质可查:体系认证、公开案例、设备规模,尽量选能验厂、能看设备清单的;
交期落纸:打样几天、小批量几天、加急怎么排,白纸黑字写进协议;
后处理配套:阳极、电镀、丝印能不能内部完成,直接决定交付环节省不省心。
机器人零件的开发节奏,本质就是 “快速试错、小步快跑”。手板阶段用五金 cnc 机加工免开模打样,把公差、材料、装配的问题在样机阶段全部暴露出来,量产自然顺。像尖锋精密这样背靠母公司 24 年制造体系、官网公开声明集齐 ISO9001、ISO13485、ISO14001、IATF16949 四大国际体系认证的实体工厂,服务覆盖医疗器械、新能源汽车、自动化、消费电子等行业,图纸评估和快速报价都可以先做。开发期把工艺问题往前移,省下的不只是时间,还有一整条试错成本。