新品从概念图纸走向落地生产,很多研发工程师、采购经常会陷入两难:到底是开快速简易模具先跑样品,还是直接投入资金做正式模具?不少项目因为前期模具选型失误,出现研发成本超支、迭代修改困难、交付周期拉长等一系列问题。在珠三角深圳、东莞一众机加工实体工厂日常接单当中,尖锋精密接触过大量消费电子、新能源、自动化设备领域的项目,见过太多企业跳过快速简易模具验证阶段,直接开正式模具,后期产品结构调整,整套模具直接报废的真实踩坑案例。搞懂快速模具和正式模具的核心差异,才能匹配产品所处阶段,把研发试错成本控制在合理范围。
很多从业者容易把快速简易模具等同于 “劣质模具”,其实这是行业普遍误区。二者没有绝对的优劣之分,只是面向产品不同生命周期,在材料、制作周期、成本、产出零件品质上做出不同取舍。快速简易模具核心服务于产品验证、小批量试产;正式模具面向大批量稳定出货,两者的适用边界一定要区分清楚。
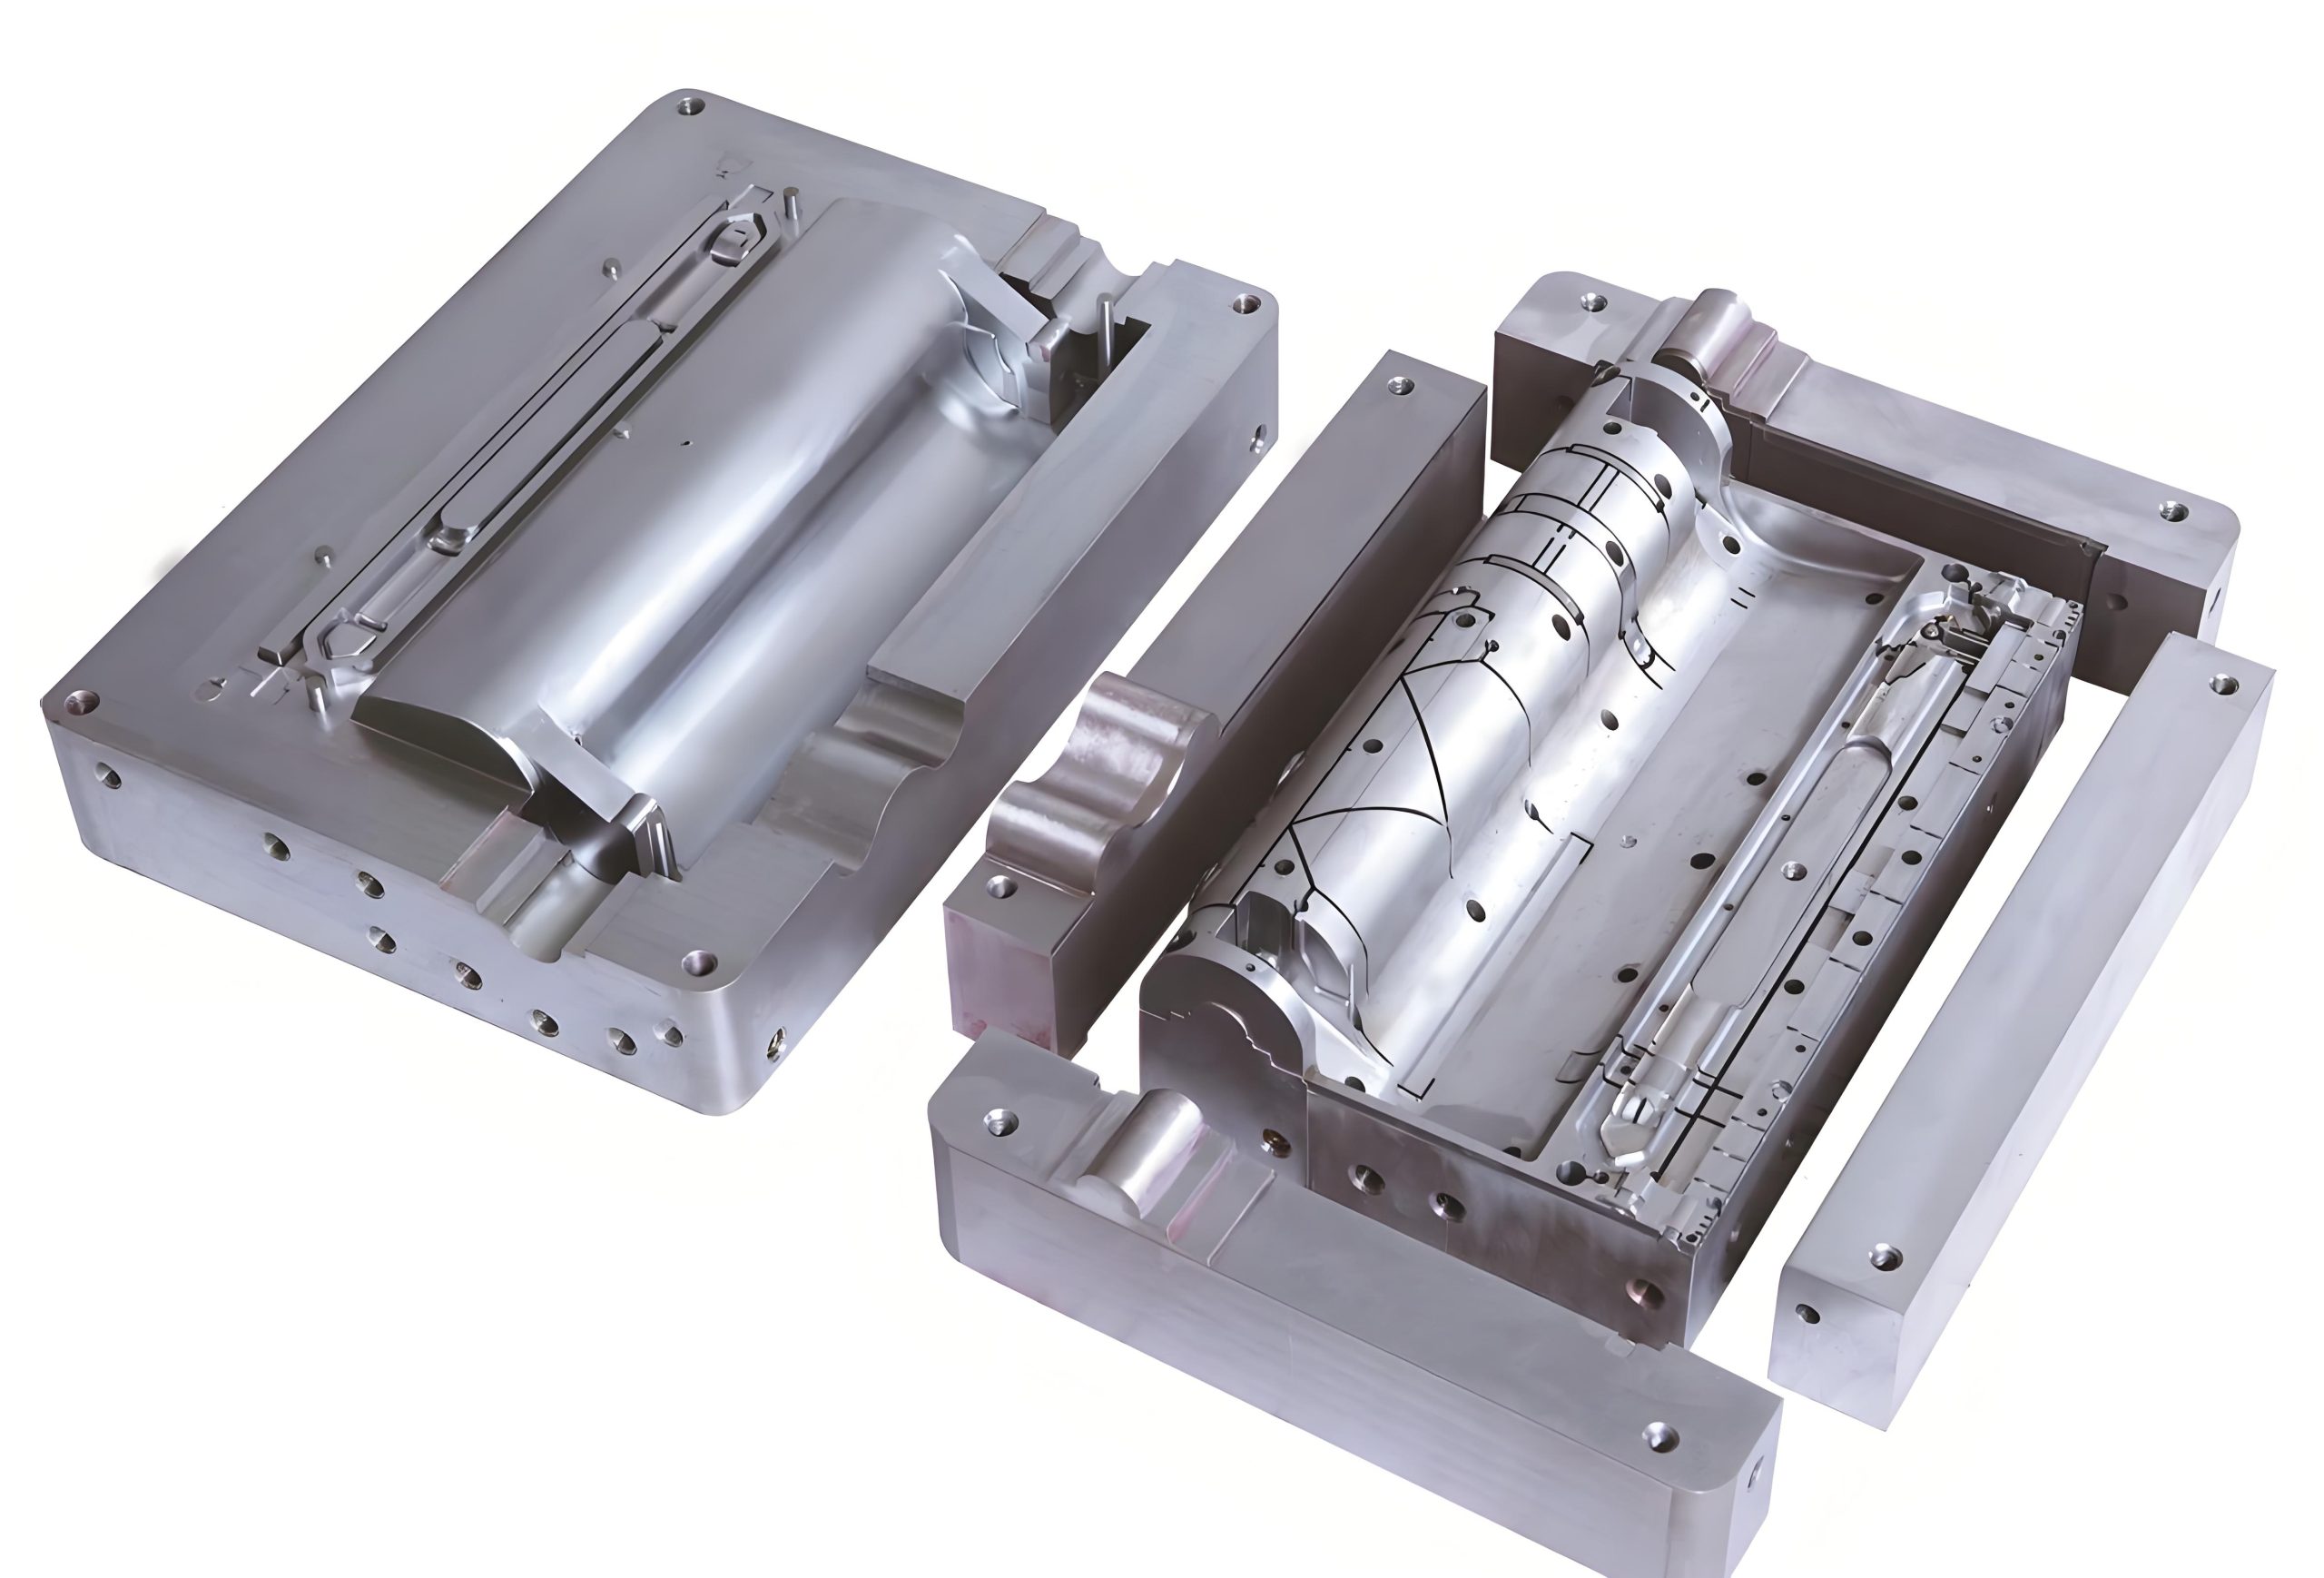
一、基础定义:快速模具、正式模具分别是什么
1、快速简易模具
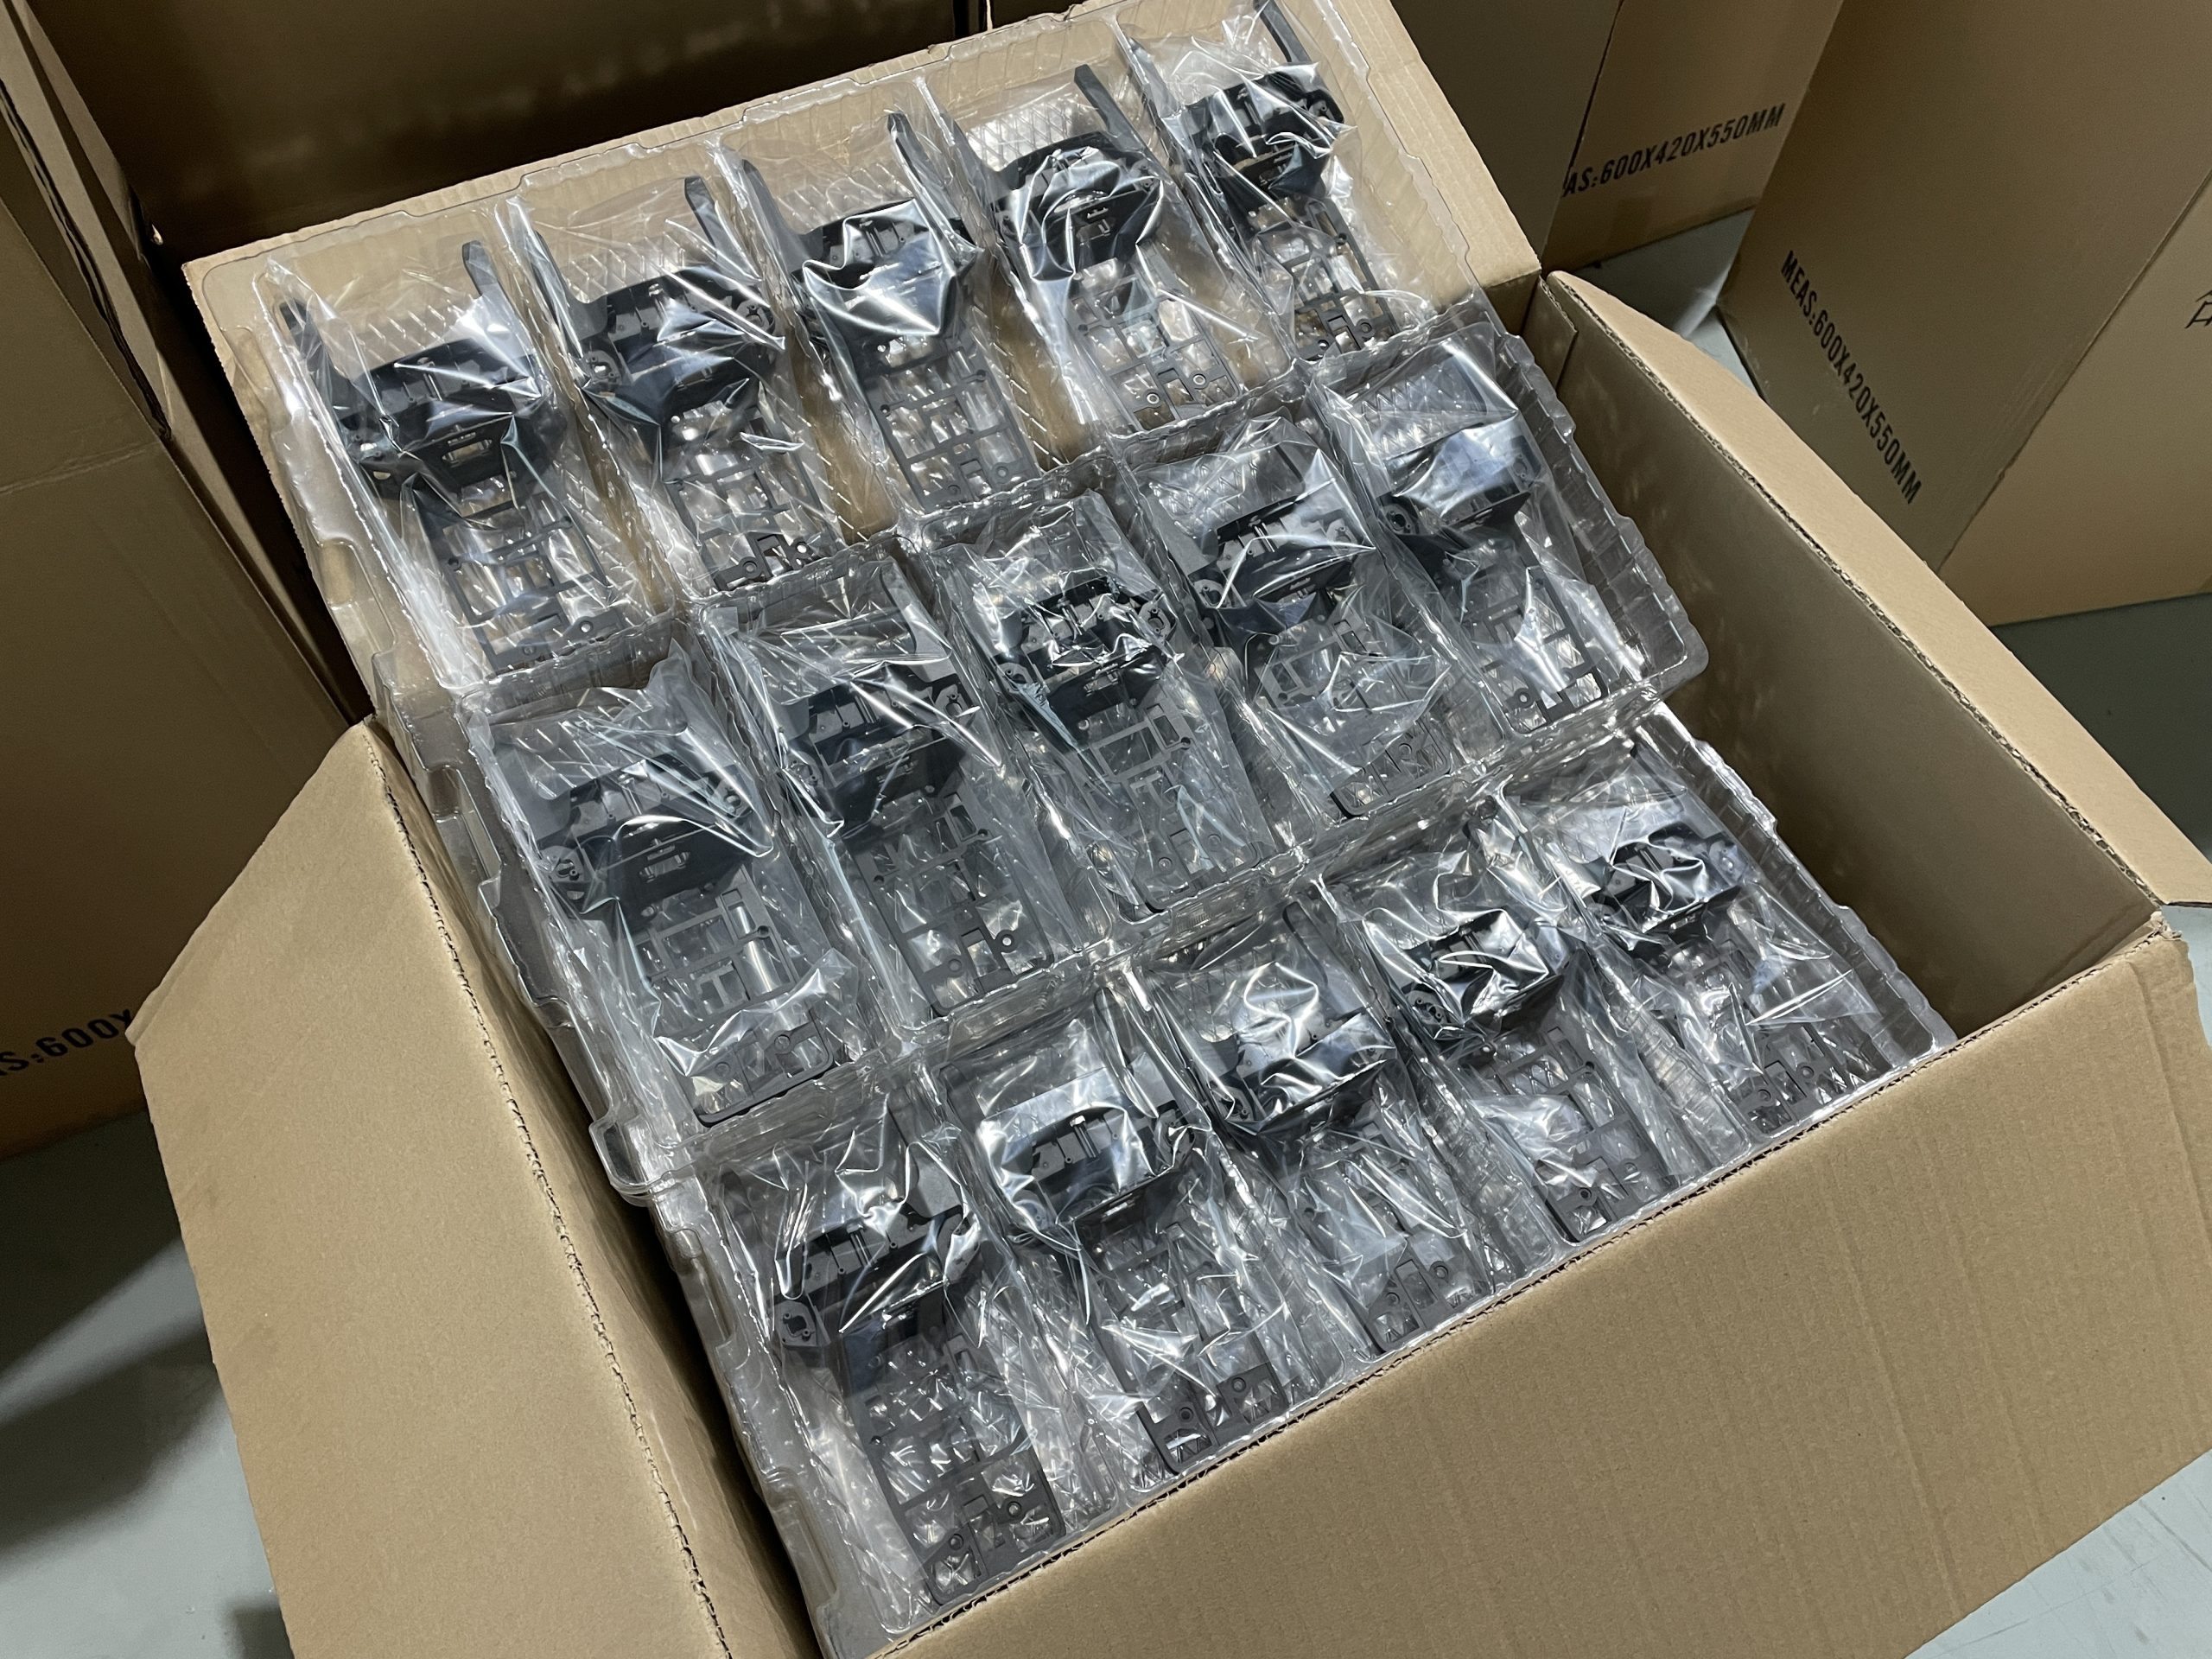
快速简易模具也叫快速模、试验模,属于小批量验证类模具方案。它会简化部分模具结构,选用硬度偏低、加工周期更短的模具钢材,省去复杂的冷却系统、复杂顶出机构,核心目标不是几十万件长期量产,而是用更短时间、更低投入拿到真实注塑 / 压铸零件,用来做装配测试、外观确认、可靠性验证。
通俗理解:快速简易模具就像 “模拟考卷”,用来检验产品设计有没有漏洞,不适合反复大批量生产。
快速简易模具常常会和 CNC 加工、3D 打印互为备选方案。当零件需要塑胶注塑成型,3D 打印件材质性能和真实塑胶差距过大,直接开正式模具成本太高的时候,快速简易模具就是中间过渡方案。
2、正式模具(量产模具)
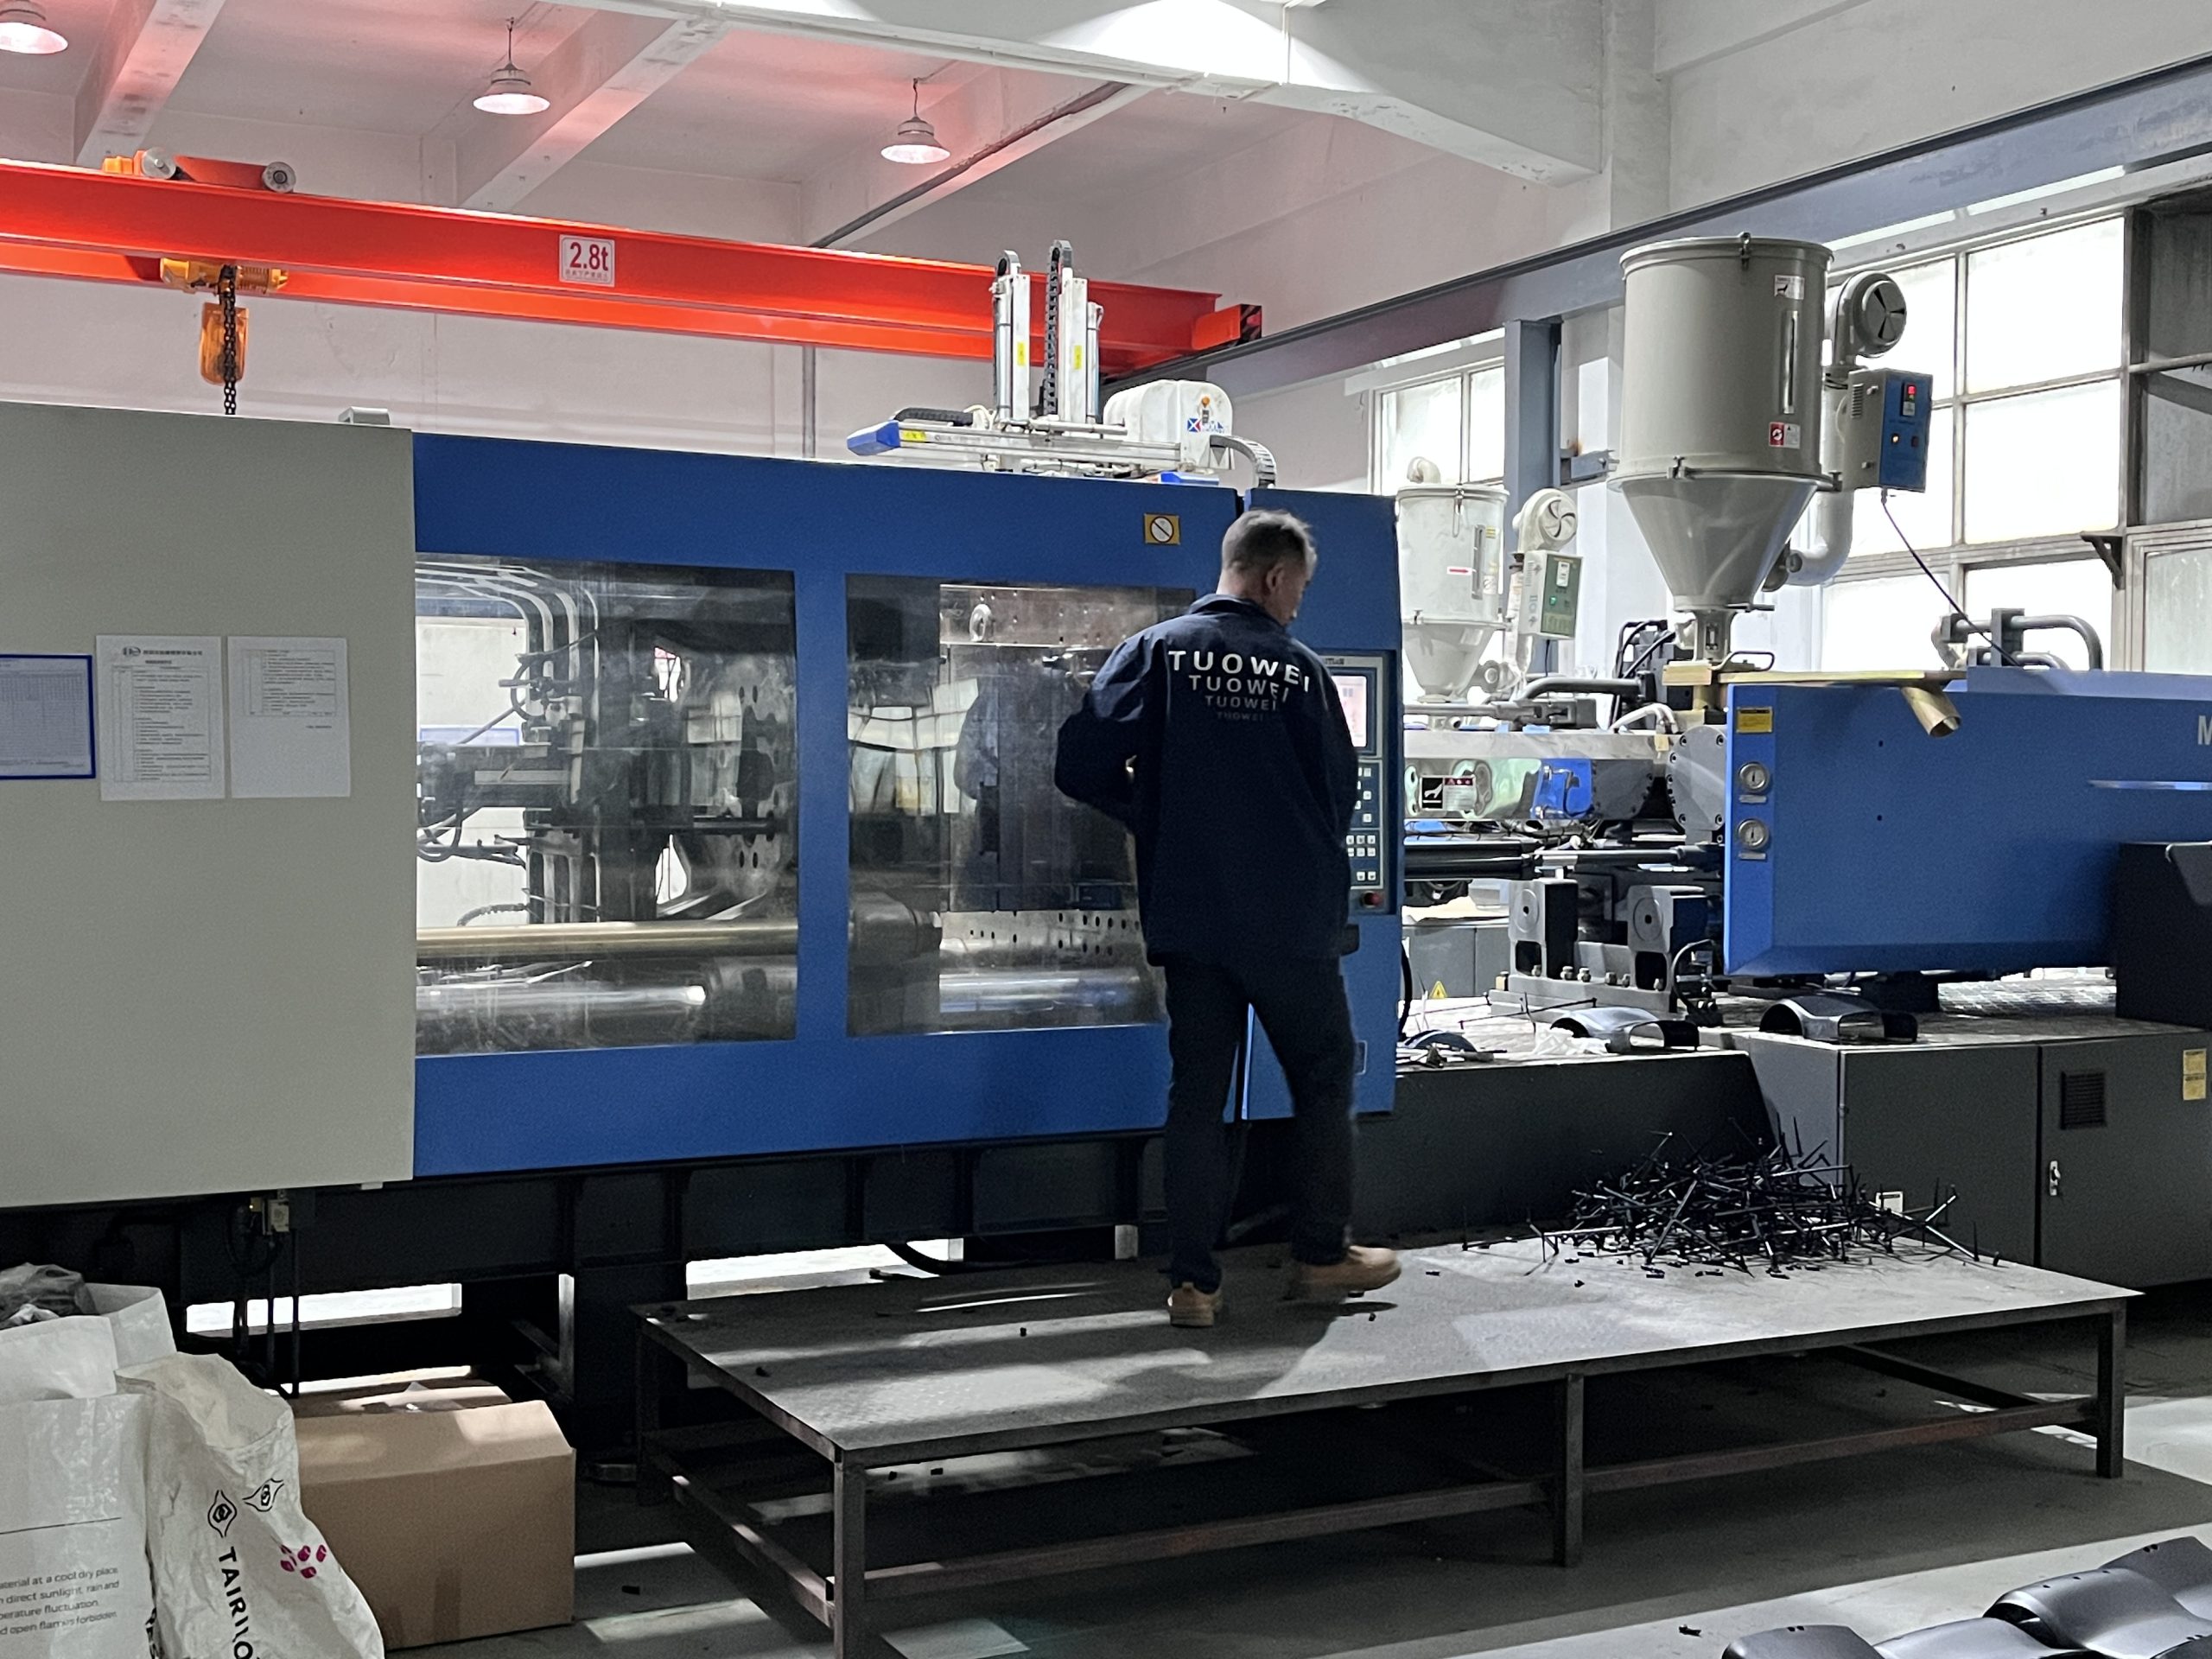
正式模具就是大家常说的量产钢模,为大批量商业化生产设计。模具选用高硬度热作模具钢,完整配置冷却水路、排气结构、精准顶出系统、锁模结构,模具经过淬火、抛光、氮化等全套处理,模具寿命从几十万到上百万模次,产出的产品尺寸稳定性、表面外观、一致性完全满足终端市场出货标准。
通俗理解:正式模具相当于 “正式印刷版”,追求长期稳定、标准化批量产出,前期投入高,摊薄单件成本。
二、快速模具与正式模具核心维度对比
结合珠三角机加工工厂一线项目经验,我们从模具制作成本、交付周期、模具寿命、零件精度、修改难度、适用数量六个关键维度拆解差异,方便研发人员快速选型。
- 模具制作成本 快速简易模具:去掉很多复杂结构,模具钢材等级降低,模具整体造价仅为正式模具的 1/3‑1/5,前期资金投入压力小,适合预算有限的研发阶段。 正式模具:钢材、热处理、全套机构加工成本高,前期投入大,只有订单量足够大,才可以把模具成本分摊到单品当中。
- 制作交付周期 快速简易模具:简化加工工序,珠三角工厂一般 7‑15 天就可以完成开模并且产出试模件,快速拿到实物进行测试。很多新品迭代节奏快,需要快速验证装配关系,快速简易模具的时间优势会被放大。 正式模具:要经过模具设计、钢材开料、CNC 铣削、EDM 放电、抛光、组装试模、修模多道工序,常规周期 25‑45 天,复杂结构的模具周期还会进一步拉长。
- 模具使用寿命 快速简易模具:模具钢材硬度有限,受限于冷却、排气设计,常规寿命几百到几千模次,仅仅支撑样品、小批量试产。大批量持续生产,模具磨损会加剧,零件尺寸会出现漂移。 正式模具:经过硬化处理,完整的散热排气设计,模具寿命普遍数万至数十万模次,满足商业化持续供货。
- 成品精度与表面效果 快速简易模具:可以做到基础尺寸与正式产品接近,但长时间生产之后模具磨损快,批量一致性偏弱;高光、蚀纹等复杂表面工艺实现难度较高。适合功能测试、装配验证,不建议直接当做终端出货主力。 正式模具:热处理 + 精密抛光工艺加持,零件尺寸一致性稳定,可以实现高光面、精细蚀纹,完全满足终端客户外观、公差标准。
- 后期结构修改难度 快速简易模具:本身作为验证模具,修改空间相对灵活,如果测试发现结构缺陷,可以局部改动模具;但如果改动幅度大,依旧需要重新制模。 正式模具:钢材硬度很高,加胶修改相对容易,减胶改动难度大,很多场景需要烧焊甚至重新开模,修改成本很高,这也是为什么不建议新品直接上正式模具的重要原因。
- 适合生产数量 快速简易模具:几十件到几千件的小批量试产。超过模具承受模次之后,零件品质会明显下滑。 正式模具:几千件起步,几万、几十万件大批量生产,产量越大单件产品成本优势越明显。
补充行业提醒:快速简易模具≠一定做塑胶件,部分压铸小批量验证,同样可以采用简易模具方案。而当零件属于金属精密件,CNC 加工反而是优先方案,不需要走模具路线。就像尖锋精密日常承接的非标金属零部件,0.01mm 精度要求的金属零件,0.5‑600mm 尺寸区间,小批量阶段直接 CNC 加工来图定做,免开模,跳过模具环节完成打样到小批量交付。
三、什么场景优先选择快速简易模具?
结合深圳周边实体制造项目,这几类项目优先考虑快速模具方案。 第一类:全新研发的新品,没有经过实物装配验证,产品结构存在改动可能性。产品图纸只是理论状态,不确定装配间隙、卡扣结构是否可行。使用快速简易模具,拿到真实塑胶零件做整机装配、环境可靠性测试,发现问题及时调整图纸,避免直接开正式模具后出现大规模修模、废模损失。
第二类:市场试探型项目,前期订单数量不明朗。企业想小批量投放到市场测试反馈,暂时没有大批量订单,不愿意承担正式模具高额前期投入。用快速简易模具产出几百到几千件产品试水市场,市场反馈好,再投入正式量产模具。
第三类:项目时间紧张,需要快速输出实物。立项之后留给开模周期很短,来不及等待 40 天左右正式模具周期,用快速简易模具快速输出零件,同步开展测试工作,争取项目时间窗口。
但也要认清快速简易模具的短板,它不是万能方案。如果你的产品需要高光外观、严苛尺寸公差,或者预估产量直接上万件,就不适合依赖快速简易模具长期供货。快速简易模具产出样品完成验证之后,量产阶段依旧需要切换正式模具。

四、什么场景必须选择正式模具?
第一种,产品设计经过充分验证,图纸版本已经冻结,结构不会再有大的调整。前期已经经过手板、快速简易模具验证,装配、可靠性测试全部通过,确定设计方案。
第二种,预估订单量大,需要持续稳定大批量供货。当订单规模达到数万件级别,正式模具虽然前期投入高,但单件产品注塑加工成本更低,综合成本反而更优。同时正式模具可以保障几万件产品尺寸、外观高度统一,满足下游客户品控标准。
第三种,终端产品对外观、尺寸公差有严苛要求,比如消费电子外壳、家电外观件,需要蚀纹、高光镜面等复杂表面效果,快速简易模具很难稳定实现这类工艺,必须使用正式量产模具。
五、制造业真实踩坑案例:模具选型错了,损失几万成本
深圳宝安有一家自动化设备配件企业,新品塑胶外壳研发阶段,工程师主观判断图纸没有问题,跳过快速简易模具验证,直接投入十几万开正式模具。模具完成试模之后,才发现外壳卡扣配合间隙设计失误,整机装配干涉。正式高硬度模具减胶修改难度极大,多次烧焊修模依旧达不到装配标准,整套模具基本作废,项目延期接近两个月。
后面项目调整方案,先制作快速简易模具,产出样品反复做整机装配测试,迭代三版图纸确认无误之后,再启动正式模具加工,规避了再次报废的风险。
也有不少客户混淆金属件和塑胶件加工逻辑。有客户金属结构件,几十件小批量,原本可以直接走 CNC 精密加工免开模,却执意去做简易压铸模具,模具成本花出去,产量又达不到模具经济区间,综合成本反而更高。像尖锋精密服务的很多自动化、新能源项目,金属非标零件小批量阶段,依托 130 台高速钻攻中心设备,直接来图 CNC 定制,不需要投入模具,实现打样到小批量同源交付,就可以避开模具试错的风险。

六、快速模具与正式模具选型决策清单,直接套用
做模具选型的时候,可以对照下面几个问题自我评估,快速确定方案:
- 产品图纸是否经过实物装配验证?图纸会不会大概率修改? → 会改动:优先快速简易模具 / CNC 手板验证;图纸冻结再上正式模具。
- 预估订单产出数量大概多少? → 几十‑几千件试产:快速简易模具;上万件以上量产:正式模具。
- 交付周期压力大不大?是否需要尽快拿到实物? → 周期紧张:快速简易模具;时间充裕,追求长期稳定量产:正式模具。
- 产品外观、尺寸公差要求高不高? → 高光、精细蚀纹、严苛公差:优先正式模具;仅功能装配测试:快速简易模具。
- 零件是金属件还是塑胶件? → 金属小批量精密件:优先 CNC 加工,不一定需要模具;塑胶件再评估快速简易模具 / 正式模具。
七、写在最后:新品研发的正确组合思路
快速简易模具和正式模具并不是二选一的对立关系,更多是产品不同阶段的组合工具。比较稳妥的研发路径:CNC 手板做初步外观验证→快速简易模具产出接近真实材质的零件完成装配、可靠性测试→图纸迭代冻结→投入正式模具大批量量产。
当然也要区分零件材质,如果属于精密金属非标件,比如医疗设备零配件、新能源汽车精密结构件,小批量阶段完全可以跳过模具环节。珠三角不少实体工厂可以提供一站式 CNC 加工服务,依托成熟制造体系,支持 0.5‑600mm 尺寸区间零件来图定做,精度可达 0.01mm,样品和小批量使用同源设备生产,不用承担模具沉没成本。
尖锋精密扎根深圳宝安,日常对接大量研发新品项目,经常会提醒客户,不要上来就纠结模具报价,先判断产品所处的研发阶段,选对验证手段,才能把研发试错成本和项目风险降到最低。不管选择快速简易模具方案,还是 CNC 免开模加工,核心目标都是用可控成本拿到可靠实物,支撑产品迭代落地。