在深圳、东莞制造业带,很多产品研发工程师、采购都会遇到一个两难困境:新品还没完全定型,想要拿到真实塑胶材料的零件做可靠性测试、小批量试销,但直接开传统注塑钢模,不仅周期漫长,前期投入成本很高,如果后期结构修改,改模费用更是一笔不小的负担。尖锋精密在对接大量自动化、医疗、新能源行业客户过程中发现,不少从业者分不清快速模具、硅胶复模、量产钢模之间的边界,常常选错工艺,造成项目延期、预算超支。快速模具作为新品从原型样机走向量产之间的过渡方案,正在成为中小批量项目里高频选用的制造手段。
很多人会把快速模具简单理解为 “简易劣质模具”,这是一个很大的认知误区。快速模具也叫过渡模、桥接模具,核心目标不是替代传统量产钢模,而是平衡周期、成本与零件性能,专门适配新品验证、小批量试产阶段。它依旧使用标准注塑机生产,零件采用和未来量产完全一致的塑胶原材料,并不是 3D 打印或者硅胶复模得到的模拟样件。在珠三角制造场景中,快速模具大多选用 6061、7075 铝合金作为模芯材料,依托高速 CNC 设备加工型腔,省去传统钢模热处理、深冷处理等耗时工序,以此压缩整体开发周期。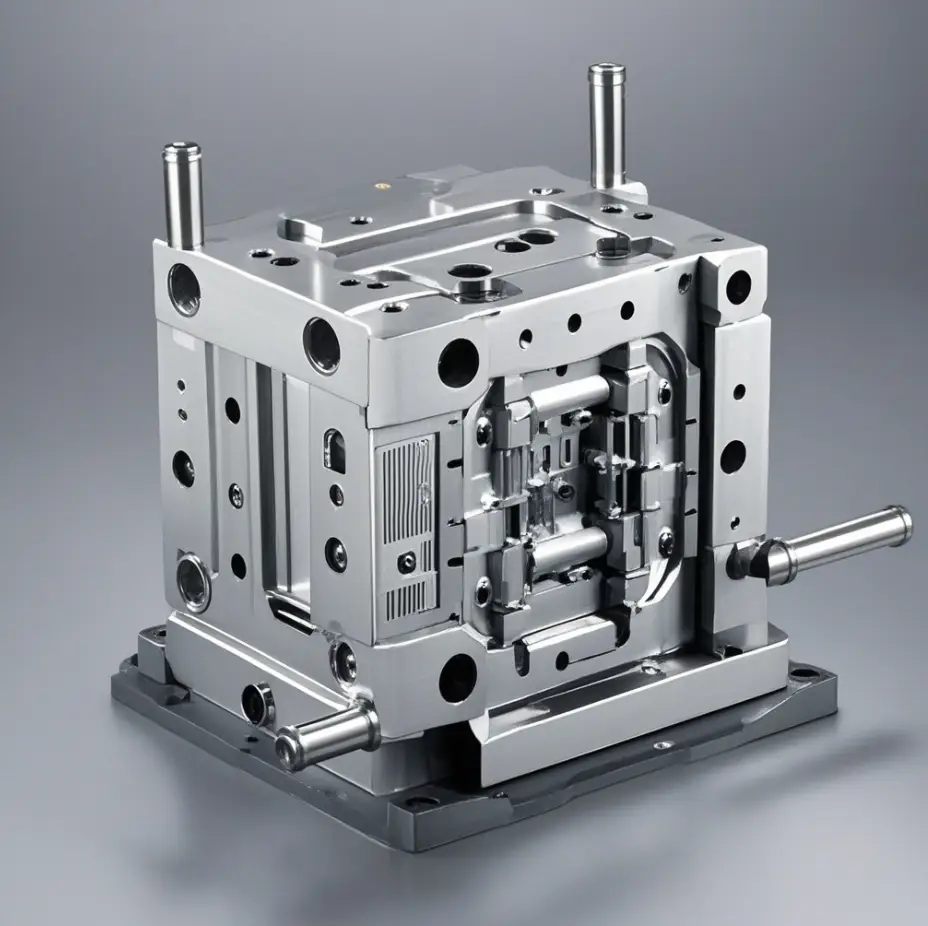
一、快速模具的底层逻辑,它解决制造业哪些真实痛点
新品开发完整链路一般分为手板样机、小批量试产、大规模量产三个阶段。手板阶段依靠 CNC 加工、3D 打印只能产出几十件样品,材料性能和真实注塑件存在差距;传统注塑模具面向十万级别以上大批量,前期投入大,改模代价高昂。快速模具刚好填补两者中间的空白区间,主要解决四类行业痛点。
第一,新品设计尚未完全冻结,结构还有迭代调整空间。直接投入高价钢模,一旦测试发现缺陷,改模、烧焊、重新开腔,少则数周时间损耗,多则数万元额外成本。快速模具修改型腔的成本更低,迭代试错风险可控。
第二,需要百件到数千件数量,用于可靠性测试、展会样机、小范围市场试销、客户送样验证。这个产量区间,传统钢模的模具摊销成本会拉高单件整体报价,经济性很差。
第三,项目节点紧张,传统注塑模具动辄两三个月交付周期无法满足项目计划,需要在短时间拿到注塑成型的真实物料零件。
第四,供应链过渡阶段,正式量产钢模还在加工制造,需要一批零件维持产线调试、组装测试,快速模具可以承担桥梁生产任务,保障项目节奏不断档。
这里要特别区分快速模具和硅胶复模,不少采购容易混淆两者。硅胶复模产出零件为 PU 浇注树脂,一般只适合几十件以内外观展示,高温、受力环境测试会出现形变;快速模具使用真实工程塑胶原料,零件力学、耐温性能和后续量产件保持一致,适合功能可靠性测试,两者适用产量、测试能力存在本质差异。
二、快速模具与传统注塑模具核心区别对比
很多项目踩坑,根源就是没有分清快速模具与传统注塑模具的定位,把快速模具当做长期量产工具,或是小批量项目硬上传统钢模。两者不存在绝对优劣,只是面向不同生产阶段。下面从模具材质、开发周期、模具寿命、投入成本、适用产量、结构复杂度、公差表现 7 个维度拆解差异。
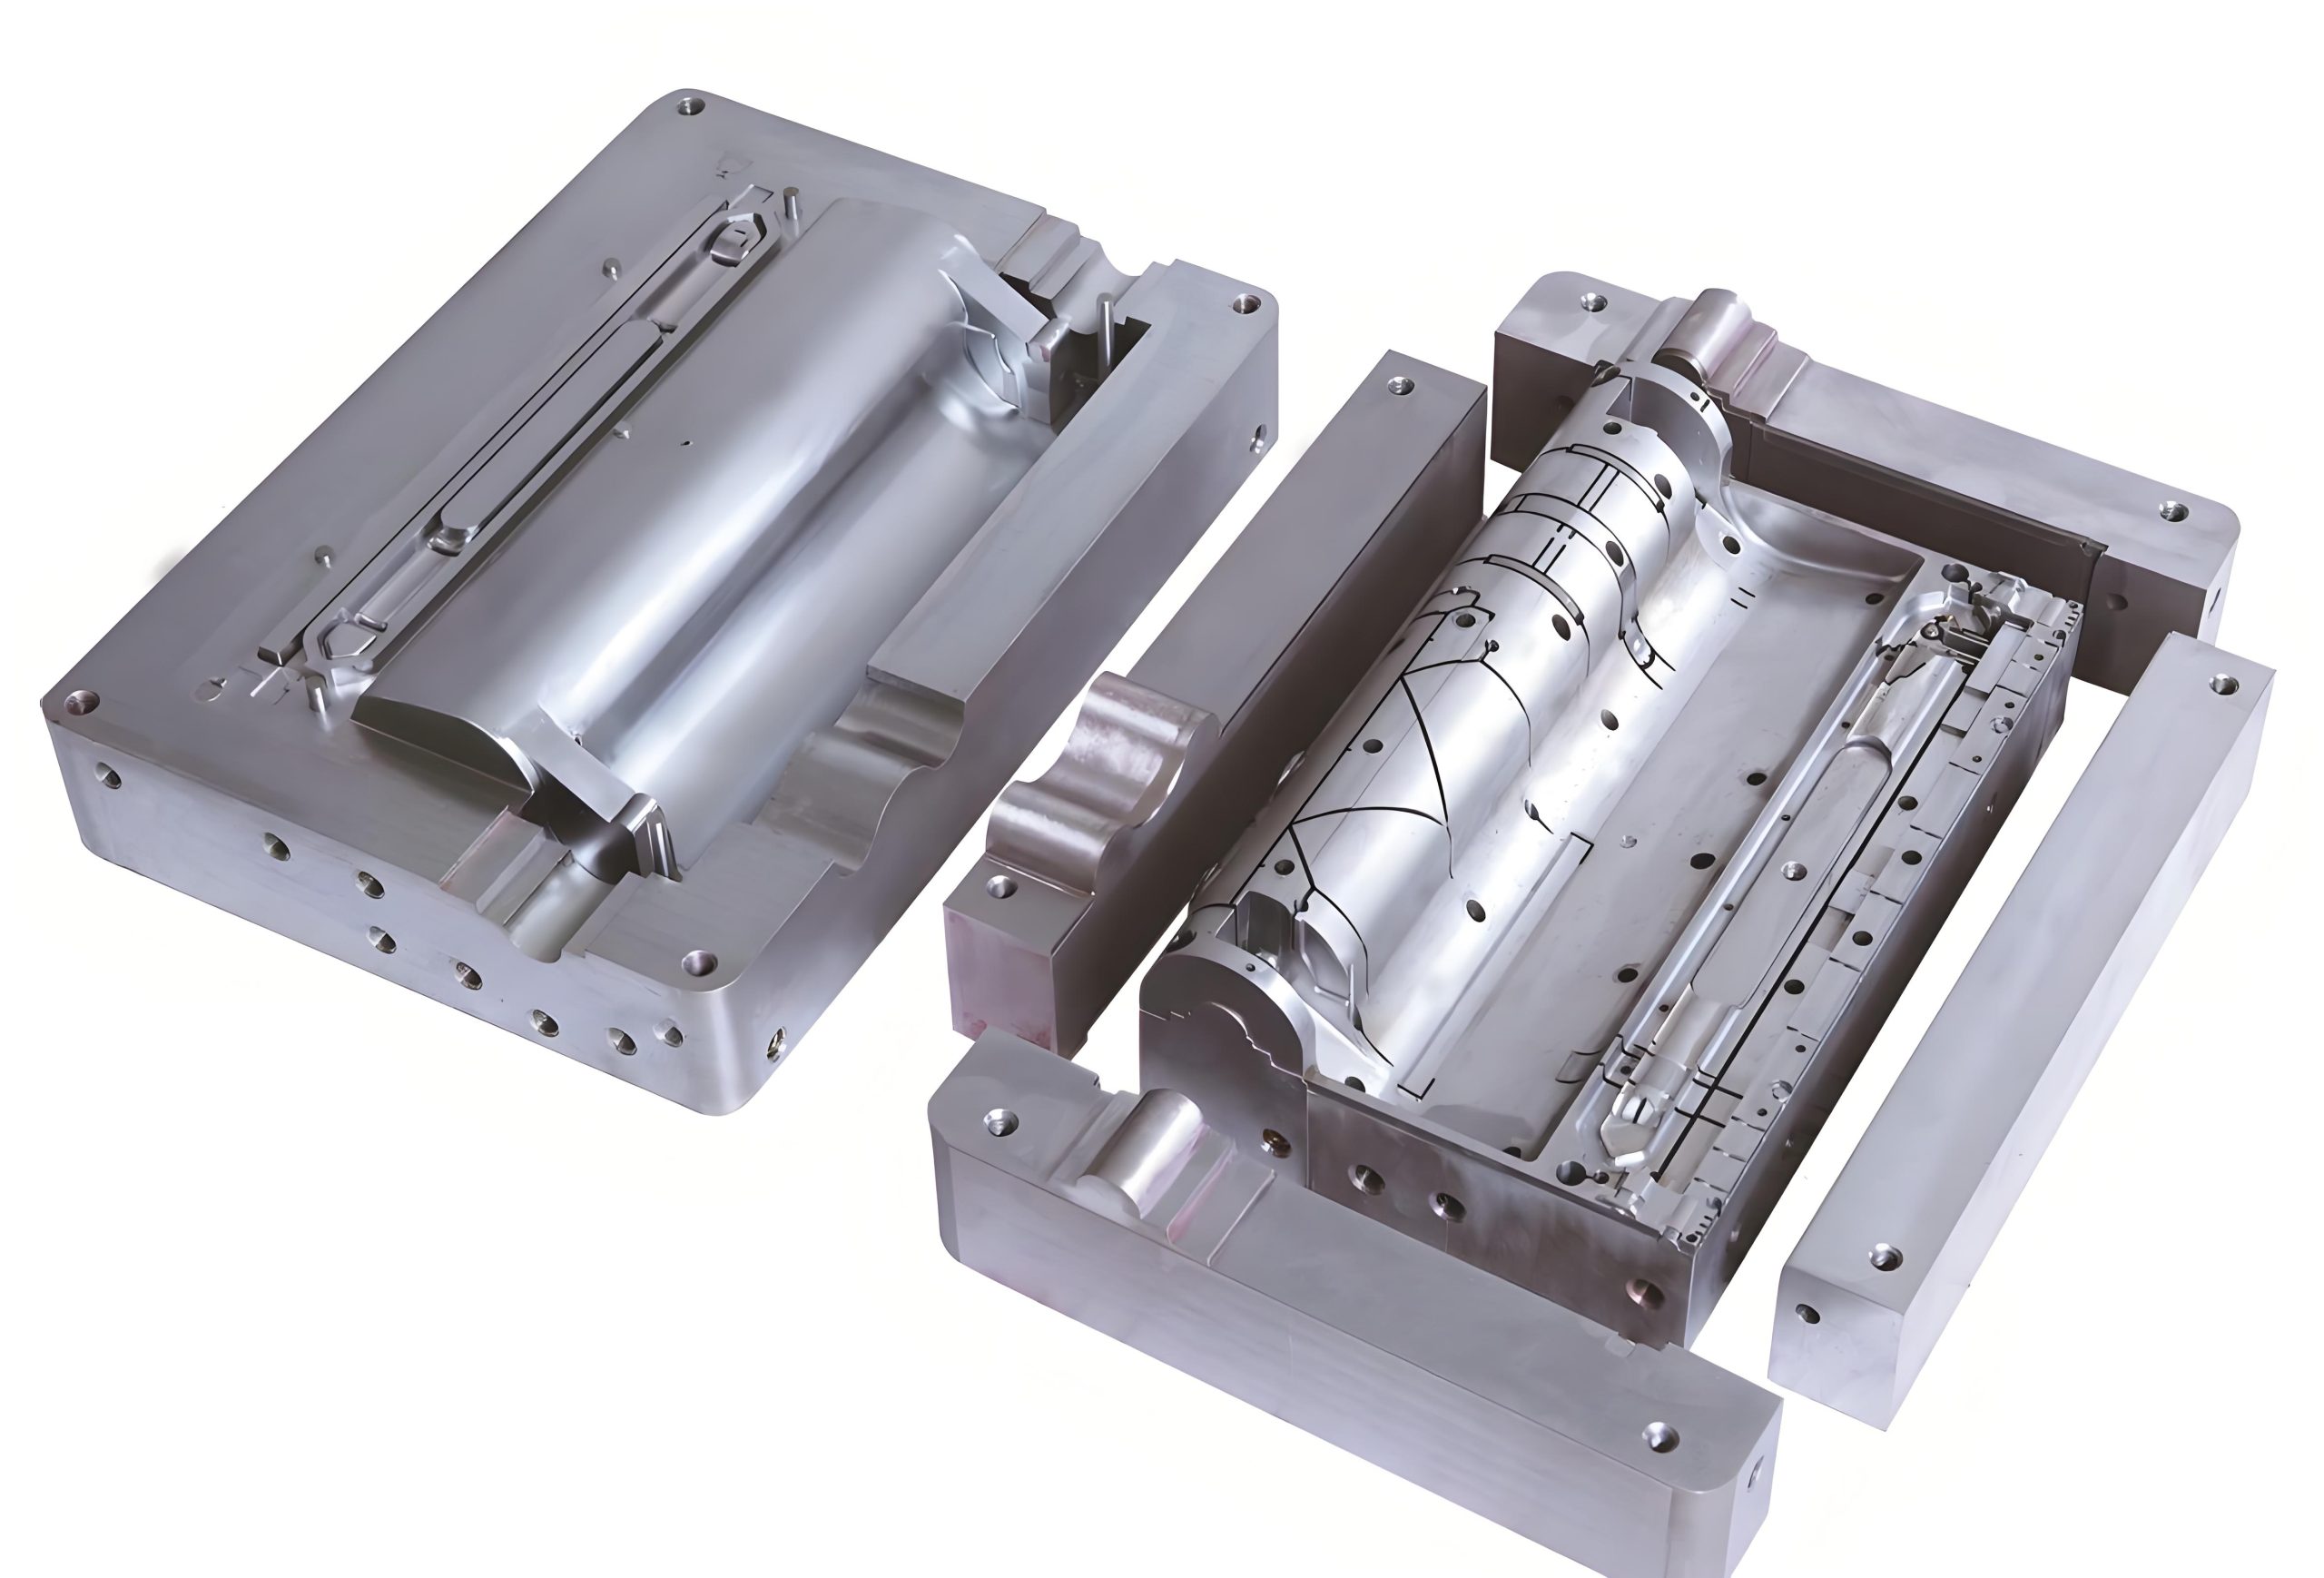
模具基材不同 快速模具主流采用铝合金 6061、7075,少数高要求项目选用预硬软钢;传统注塑模具选用淬火工具钢,例如 S136、H13、P20,需要完整热处理流程,硬度更高,抗磨损能力强。铝合金切削加工效率远高于淬火钢材,但耐磨性能偏弱,遇到玻纤增强这类磨损性较强塑胶料,模具损耗速度会明显加快。
开发交付周期 快速模具依托高速 CNC 直接铣削型腔,省去热处理、深冷、抛光多道耗时工序,常规 7‑15 天就可以完成模具加工,产出首件样件。传统注塑模具流程完整,包含开料、粗加工、热处理、EDM 放电、研磨抛光、配模试模整套工序,普遍周期 8‑12 周,结构复杂产品耗时还会进一步拉长。
模具使用寿命 快速模具铝模常规模次区间 1000‑10000 模次,受塑胶材质、产品结构影响波动;传统注塑钢模寿命普遍几十万甚至上百万模次,支持工厂长期自动化大批量生产。这也是快速模具最大短板,它定位过渡工具,并不适合常年连续量产。
前期开模投入成本 快速模具省去钢材采购、热处理等高额工序,整体开模成本一般是传统钢模的 30%-50%,大幅降低新品前期固定资产投入。传统注塑模具材料、加工工序多,前期模具投入高,但大批量摊薄之后单件塑胶零件成本更低,适合定型后大规模出货项目。
适配生产数量 快速模具更适合 50‑5000 件区间小批量生产;传统注塑模具经济起订量通常一万件以上。低于一万件的订单直接上钢模,模具摊销会让整体报价居高不下;产量持续超过一万件,快速模具模次临近上限,综合成本优势消失,就需要切换正式量产钢模。
产品结构实现能力 传统注塑模具可以完整实现复杂滑块、斜顶、热流道等复杂机构,应对倒扣、深腔等复杂结构游刃有余;快速模具为控制周期与成本,复杂机构会做适度简化,部分极端倒扣结构实现难度会提升,复杂程度极高的产品并不适合快速模具方案。
尺寸公差表现 传统淬火钢模稳定性强,可以长期稳定维持 ±0.02‑0.05mm 精密公差;快速模具铝模热膨胀系数更大,常规稳定公差维持 ±0.05‑0.10mm,能够满足绝大多数消费电子、自动化配件的装配需求,超高精度要求零件需要提前评估工艺可行性。
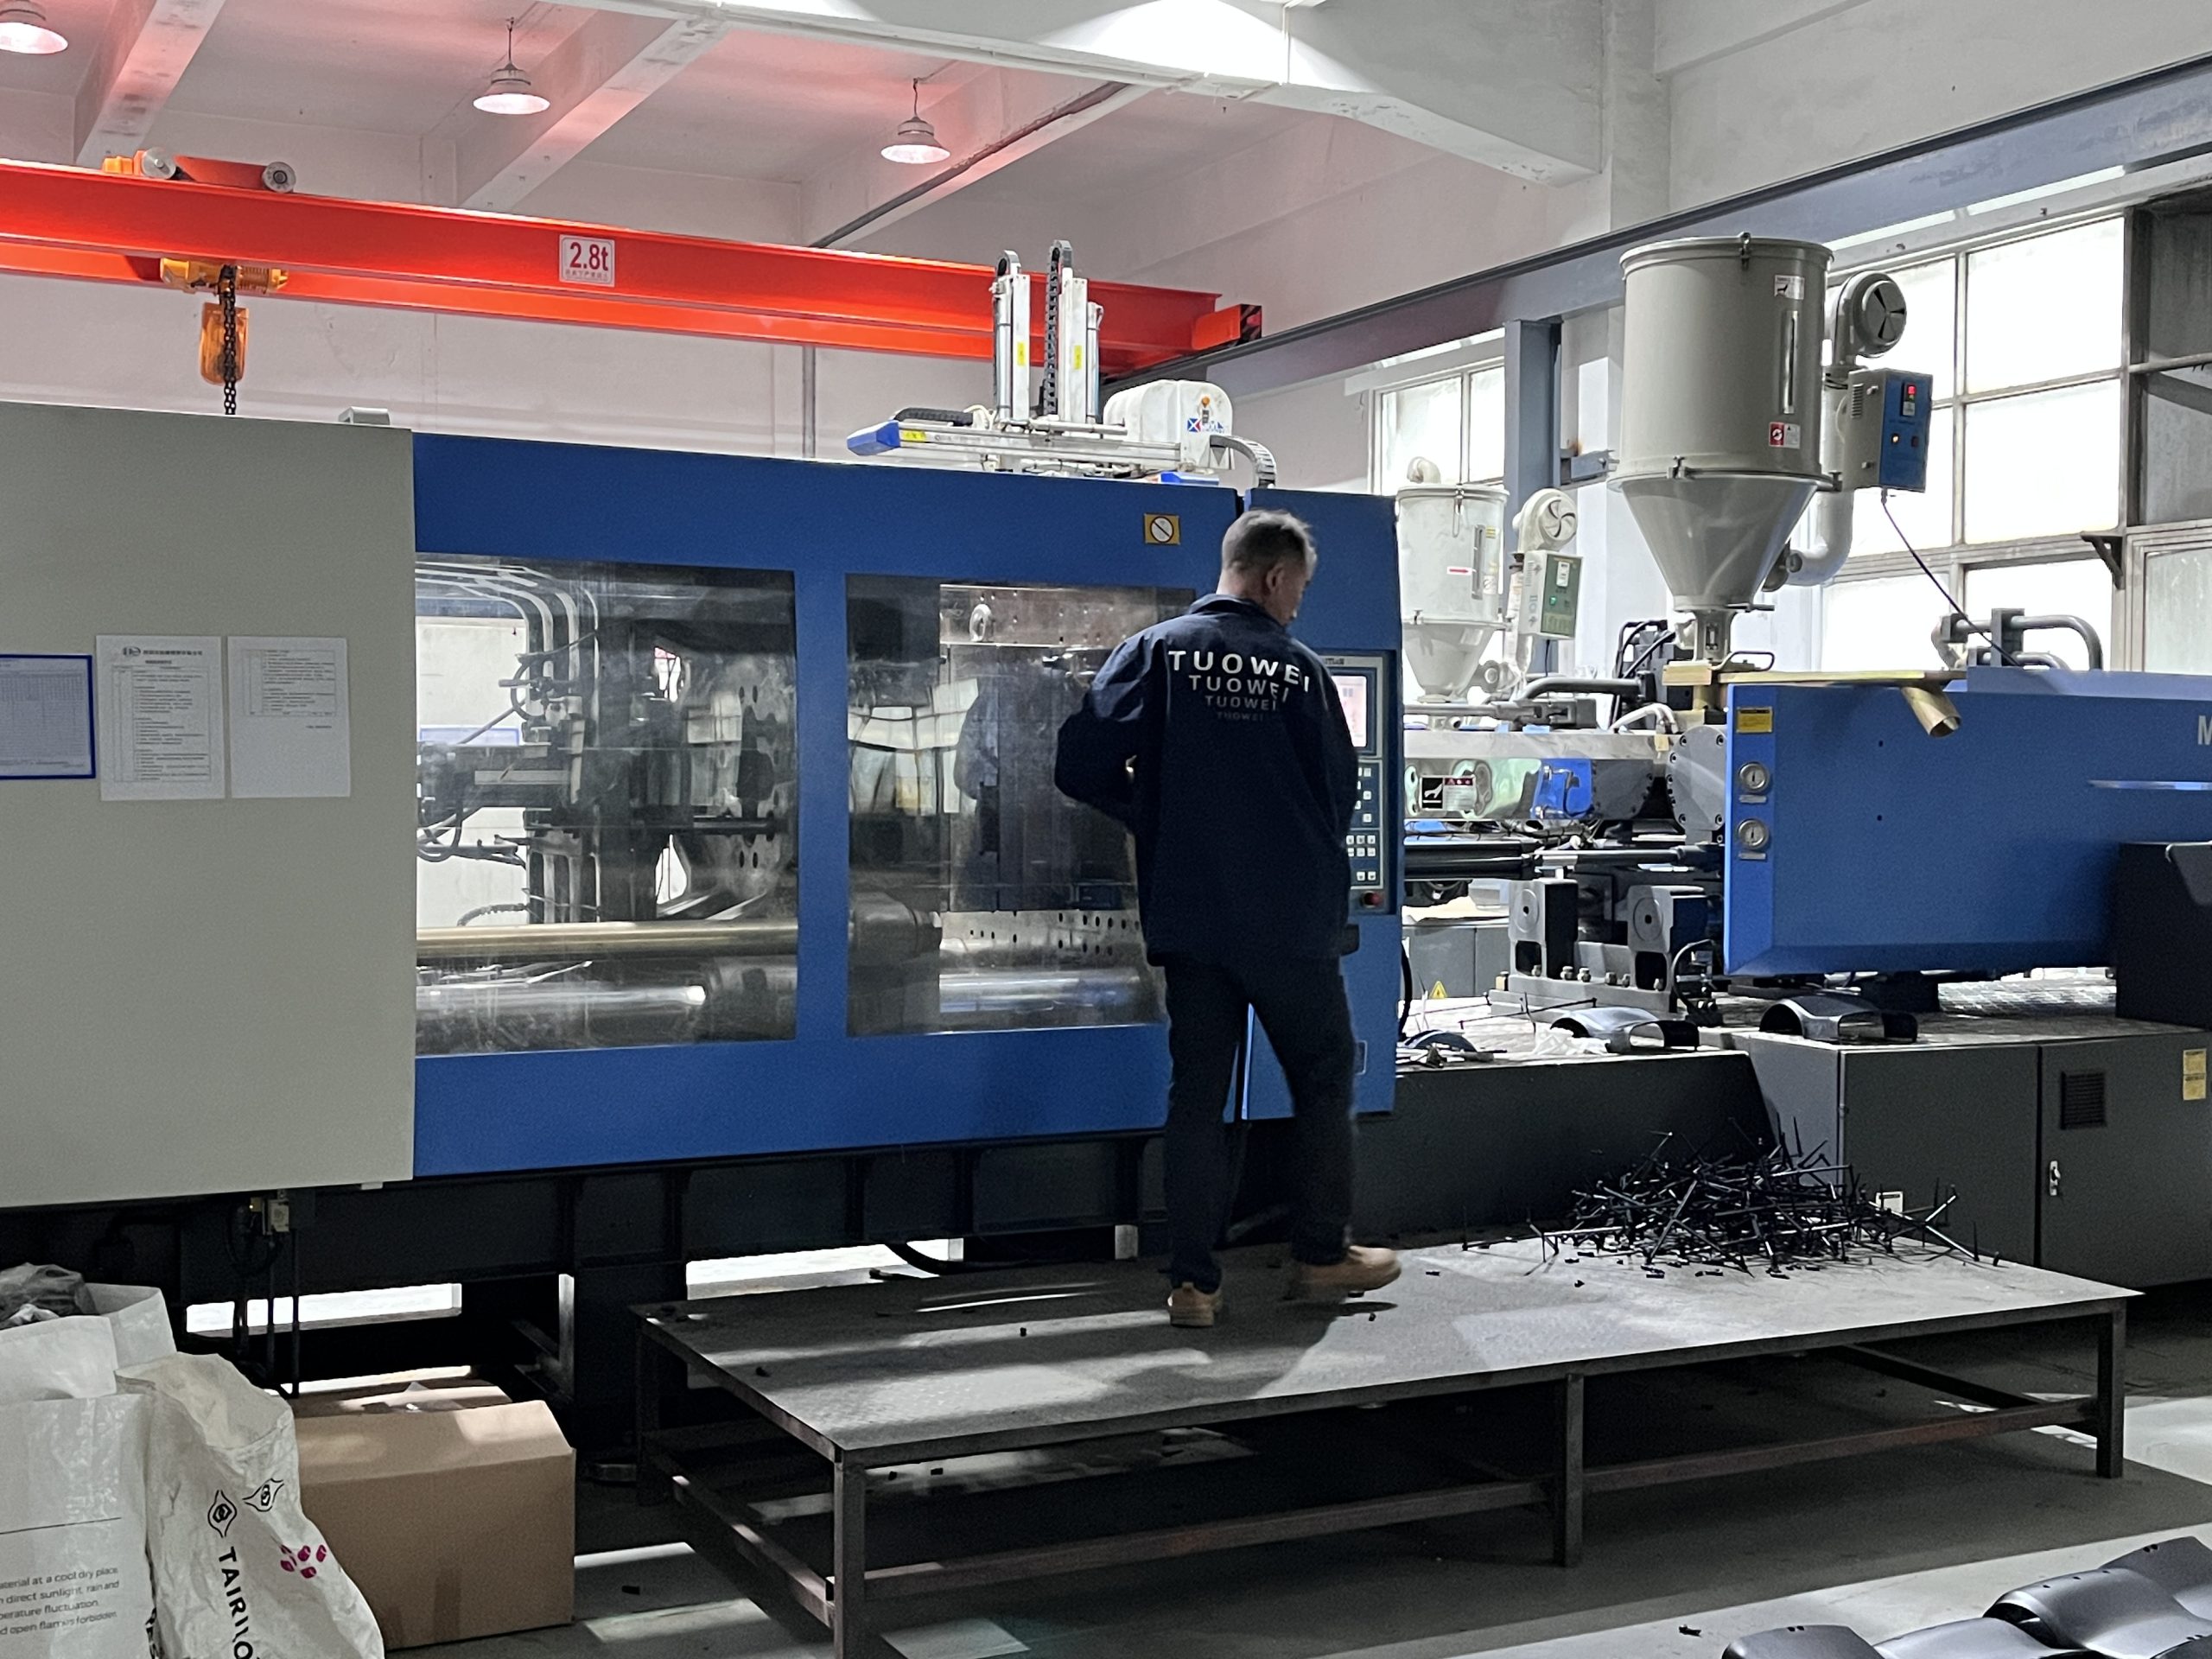
三、真实工厂场景演示:快速模具在深圳制造业带的应用
注:以下为行业典型应用场景演示,并非特定客户实际项目
深圳作为全国精密制造聚集地,医疗设备、新能源配件、自动化装备、消费数码迭代速度快,快速模具的应用场景非常丰富。尖锋精密依托母公司 24 年制造体系,日常会接触大量这类研发项目,这里分享两类行业典型应用场景,方便大家理解工艺选型逻辑。
场景一:自动化设备配件研发场景。自动化设备研发企业完成整机样机测试,需要数百套塑胶外壳配件用于设备小批量试销,产品结构存在简单倒扣,项目节点要求较短周期拿到成品零件。 如果直接开发传统钢模,开模周期接近 3 个月,前期模具投入高,而产品后续还存在外观迭代的可能性。项目可选用快速模具铝模方案,快速完成模具制作,产出零件完成市场测试验证。后续产品结构确认稳定之后,再启动传统量产钢模开发。整个过程规避了前期大额模具投入的风险,也守住项目时间节点。
场景二:小型医疗辅助配件研发场景。研发团队需要小批量塑胶零件做可靠性与临床前期测试,必须使用量产级工程塑料,硅胶复模 PU 材料无法满足耐老化测试条件。项目可采用快速模具方案,拿到真实塑胶材质零件完成全套测试。
重要提示:本文仅为研发阶段样件加工科普演示,不代表我司具备医疗器械生产资质。医疗类产品后续正式量产,依旧需要切换符合体系要求的传统钢模,快速模具仅用于前期研发验证环节,不能直接作为医疗器械正式量产模具使用。
结合一线项目经验,简单总结三类工艺选型参考,方便研发人员快速做判断:
- 几十件以内,仅做外观简易装配验证:优先硅胶复模;
- 50‑5000 件,需要真实塑胶材料,做功能测试、试销:优先快速模具;
- 产量一万件以上,产品结构完全冻结定型:直接开发传统注塑模具。

四、选用快速模具,一定要避开这 4 个高频踩坑点
虽然快速模具优势突出,但行业内也有不少项目因为认知偏差踩坑,结合珠三角工厂实操经验,整理 4 个需要留意的问题,采购、工程师对接供应商时可以重点关注。
误区一:把快速模具当做永久量产模具 快速模具是过渡工具,模具模次存在上限。有客户拿到铝模产出合格样件,就直接用来持续几万件量产,后期出现型腔磨损、尺寸漂移、批量不良,最后只能重新开模。项目前期就要规划好模次上限,预估产量临近极限,就要提前筹备传统钢模切换工作。
误区二:忽略 DFM 可制造性评估,直接下单开模 不管是快速模具还是传统模具,开模之前图纸工艺评审至关重要。壁厚、拔模斜度、圆角、进胶位置,如果设计本身存在缺陷,哪怕快速模具周期短,同样会出现缩水、变形、粘模等成型缺陷。靠谱的制造服务商,会在加工前完成图纸评估、工艺优化,把成型风险前置解决,尖锋精密的服务流程中,图纸评估、工艺优化就是订单启动前的关键一环,减少后续试模返工概率。
误区三:玻纤、矿物填充等高磨损材料盲目选用铝快速模具 玻纤增强塑胶硬度高,对铝模型腔磨损速度明显加快,会大幅压缩快速模具使用寿命。如果必须使用这类材料做小批量试产,需要提前和工厂沟通,评估模次预期,必要时选用预硬钢材质快速模具方案。
误区四:混淆快速模具样件和最终量产标准 快速模具产出零件材料与量产保持一致,但模具机构、冷却系统会做简化,部分外观纹理、极致尺寸表现会和正式钢模存在细微差异。快速模具产出件适合做功能、装配、市场验证,不能直接完全等同于后续量产钢模的成品标准,产品定型之后依旧需要以量产钢模样件作为最终验收基准。
五、深圳地区做快速模具项目,供应商该如何筛选
快速模具虽然叫 “快速”,但并不代表工艺门槛低,市场上服务商水平参差不齐,选型可以重点关注 4 个维度。
第一,看后端加工配套能力。快速模具型腔依赖高速 CNC 加工完成,工厂设备实力直接影响模具加工精度与交付时效。优先选择具备规模化 CNC 加工能力的实体工厂,具备高速钻攻中心设备,能够自主完成模具型腔铣削,而非全部外包出去。
第二,完整的前置图纸评审能力。好的服务商不会拿到 3D 图就直接开干,会做完整的 DFM 分析,针对壁厚、拔模、倒扣、进胶给出优化建议,从源头降低成型不良。很多小作坊跳过评审,模具做完之后才发现成型问题,反而耽误时间。
第三,要明确沟通清楚模具预期模次、塑胶材料限制,写进项目沟通文档。提前确认铝模适配的塑胶材质,预估最大生产模次,避免后期出现责任纠纷。
第四,优先本地深圳周边工厂。快速模具项目经常会遇到结构临时微调,深圳本地工厂支持图纸当面沟通、现场调模,物流、返修响应效率更高。
六、写在最后:快速模具是过渡桥梁,而不是万能方案
总结来说,快速模具不是 “廉价版劣质模具”,而是产品研发周期中非常关键的过渡制造手段。它的核心价值,是用更短周期、更低前期投入,拿到和量产材质一致的塑胶零件,完成测试验证与小批量试产;当产品结构完全定型,订单量上来之后,依旧需要切换传统注塑模具承担长期大批量生产。
对于研发工程师和采购,选型不要单纯看价格快慢,先理清自己项目的产量、测试目的、后续迭代计划,再决定选用快速模具、硅胶复模还是直接上传统钢模。尖锋精密依托母公司 24 年制造体系,自身主打 CNC 精密五金零件加工,同时联动外部合作供应链,可为客户对接塑胶快速模具相关配套资源,给医疗、新能源汽车、自动化、消费电子行业客户提供图纸评估、工艺优化、打样小批量生产一站式服务,帮研发团队在新品阶段合理控制试错成本,少走制造环节的弯路。
如果您有快速模具制作需求,欢迎联系我们做免费图纸评估。业务咨询:林生 15302633306;电子邮箱:2378618398@qq.com;经营地址:深圳市宝安区福永街道兴业二路 201 号 1 楼;官网:www.lvhejincnc.com。