新产品研发阶段,不少产品工程师、采购、产品经理都会面临一个现实难题:CNC 手板完成结构验证之后,需要几百至几千件生产级塑胶零件,用于产品功能验证、整机装配测试或者市场试销。 如果直接投入传统量产钢模,模具投入成本高,开发周期往往需要两个月以上;一旦产品后期需要迭代修改,前期模具投入就会形成沉没成本。如果全部采用 CNC 加工塑胶件,小批量下单单件成本偏高,产量放大之后交付效率很难匹配项目节奏。快速模具定制,正是解决样机到小批量试产过渡阶段的主流工艺方案。作为深圳本地精密制造服务商,深圳市尖锋精密科技有限公司依托母公司拓维模型多年制造沉淀,接触大量硬件研发项目,见证很多项目因为工艺选型失误,造成预算、工期双重损耗。
快速模具,行业内也常称为过渡模、软模,一般选用铝合金或者预硬钢材制作型腔,省去传统量产钢模热处理、复杂抛光等工序,在满足生产级塑胶成型的基础上,压缩模具开发周期,降低前期投入成本,适配几十件到上万件区间的小批量注塑生产。 快速模具不等同于简易手板模,核心价值是产出材质、成型工艺和未来量产件保持一致的塑胶零部件,用于产品功能、装配、可靠性验证,充当样机与大规模量产之间的工艺桥梁,广泛适用于医疗设备配件、消费电子、小家电配件等品类的研发阶段。
一、医疗配件、消费类产品,哪些场景适合选用快速模具定制?
不同行业做小批量注塑,关注点差异显著:医疗相关配件更看重零件尺寸稳定性、原料适配性;消费类产品重点关注外观一致性、迭代灵活性,快速模具可以很好匹配这两类行业研发阶段的实际诉求。
针对医疗设备配套零部件研发:新产品迭代周期较长,研发阶段往往需要一定数量零件用于内部性能、装配验证。如果直接开发量产钢模,后续设计调整会带来较高的改模成本。3D 打印样件材料性能有限,CNC 塑胶加工在数量提升之后成本压力明显,这时快速模具定制就具备较高实用价值。
重要说明:我司仅提供零部件加工服务,不提供医疗器械注册、临床测试、产品送检相关业务,客户需自行完成产品合规、原料合规确认。零件仅做加工交付,不代表产品满足医疗器械上市条件。
消费电子产品迭代节奏快,很多新品需要小批量零部件,用于内部可靠性摸底、渠道样品测试。在市场反馈尚未明确的阶段,企业不希望承担高额量产模具投入。借助快速模具定制,可以在较短周期拿到数百至数千套成品;待市场得到验证之后,再评估是否投入量产钢模,以此降低新产品研发的投资风险。
对比传统量产钢模,快速模具在成本、交期、修改灵活性方面具备优势,但也存在客观的边界限制。传统硬化钢量产模具开发周期普遍 8‑12 周,模具寿命可达数十万模次,适合十万件以上大规模订单;铝合金快速模具,模具开发周期大多 7‑15 天,模具寿命大致在 2000‑10000 模次,刚好匹配研发阶段小批量试产需求。 需要客观认知:快速模具定位是研发过渡工具,并不用来完全替代量产钢模。当后期订单持续放大,仍然需要切换硬化钢模,满足大批量稳定生产要求。
二、快速模具定制基材怎么选?结合产量、物料做判断
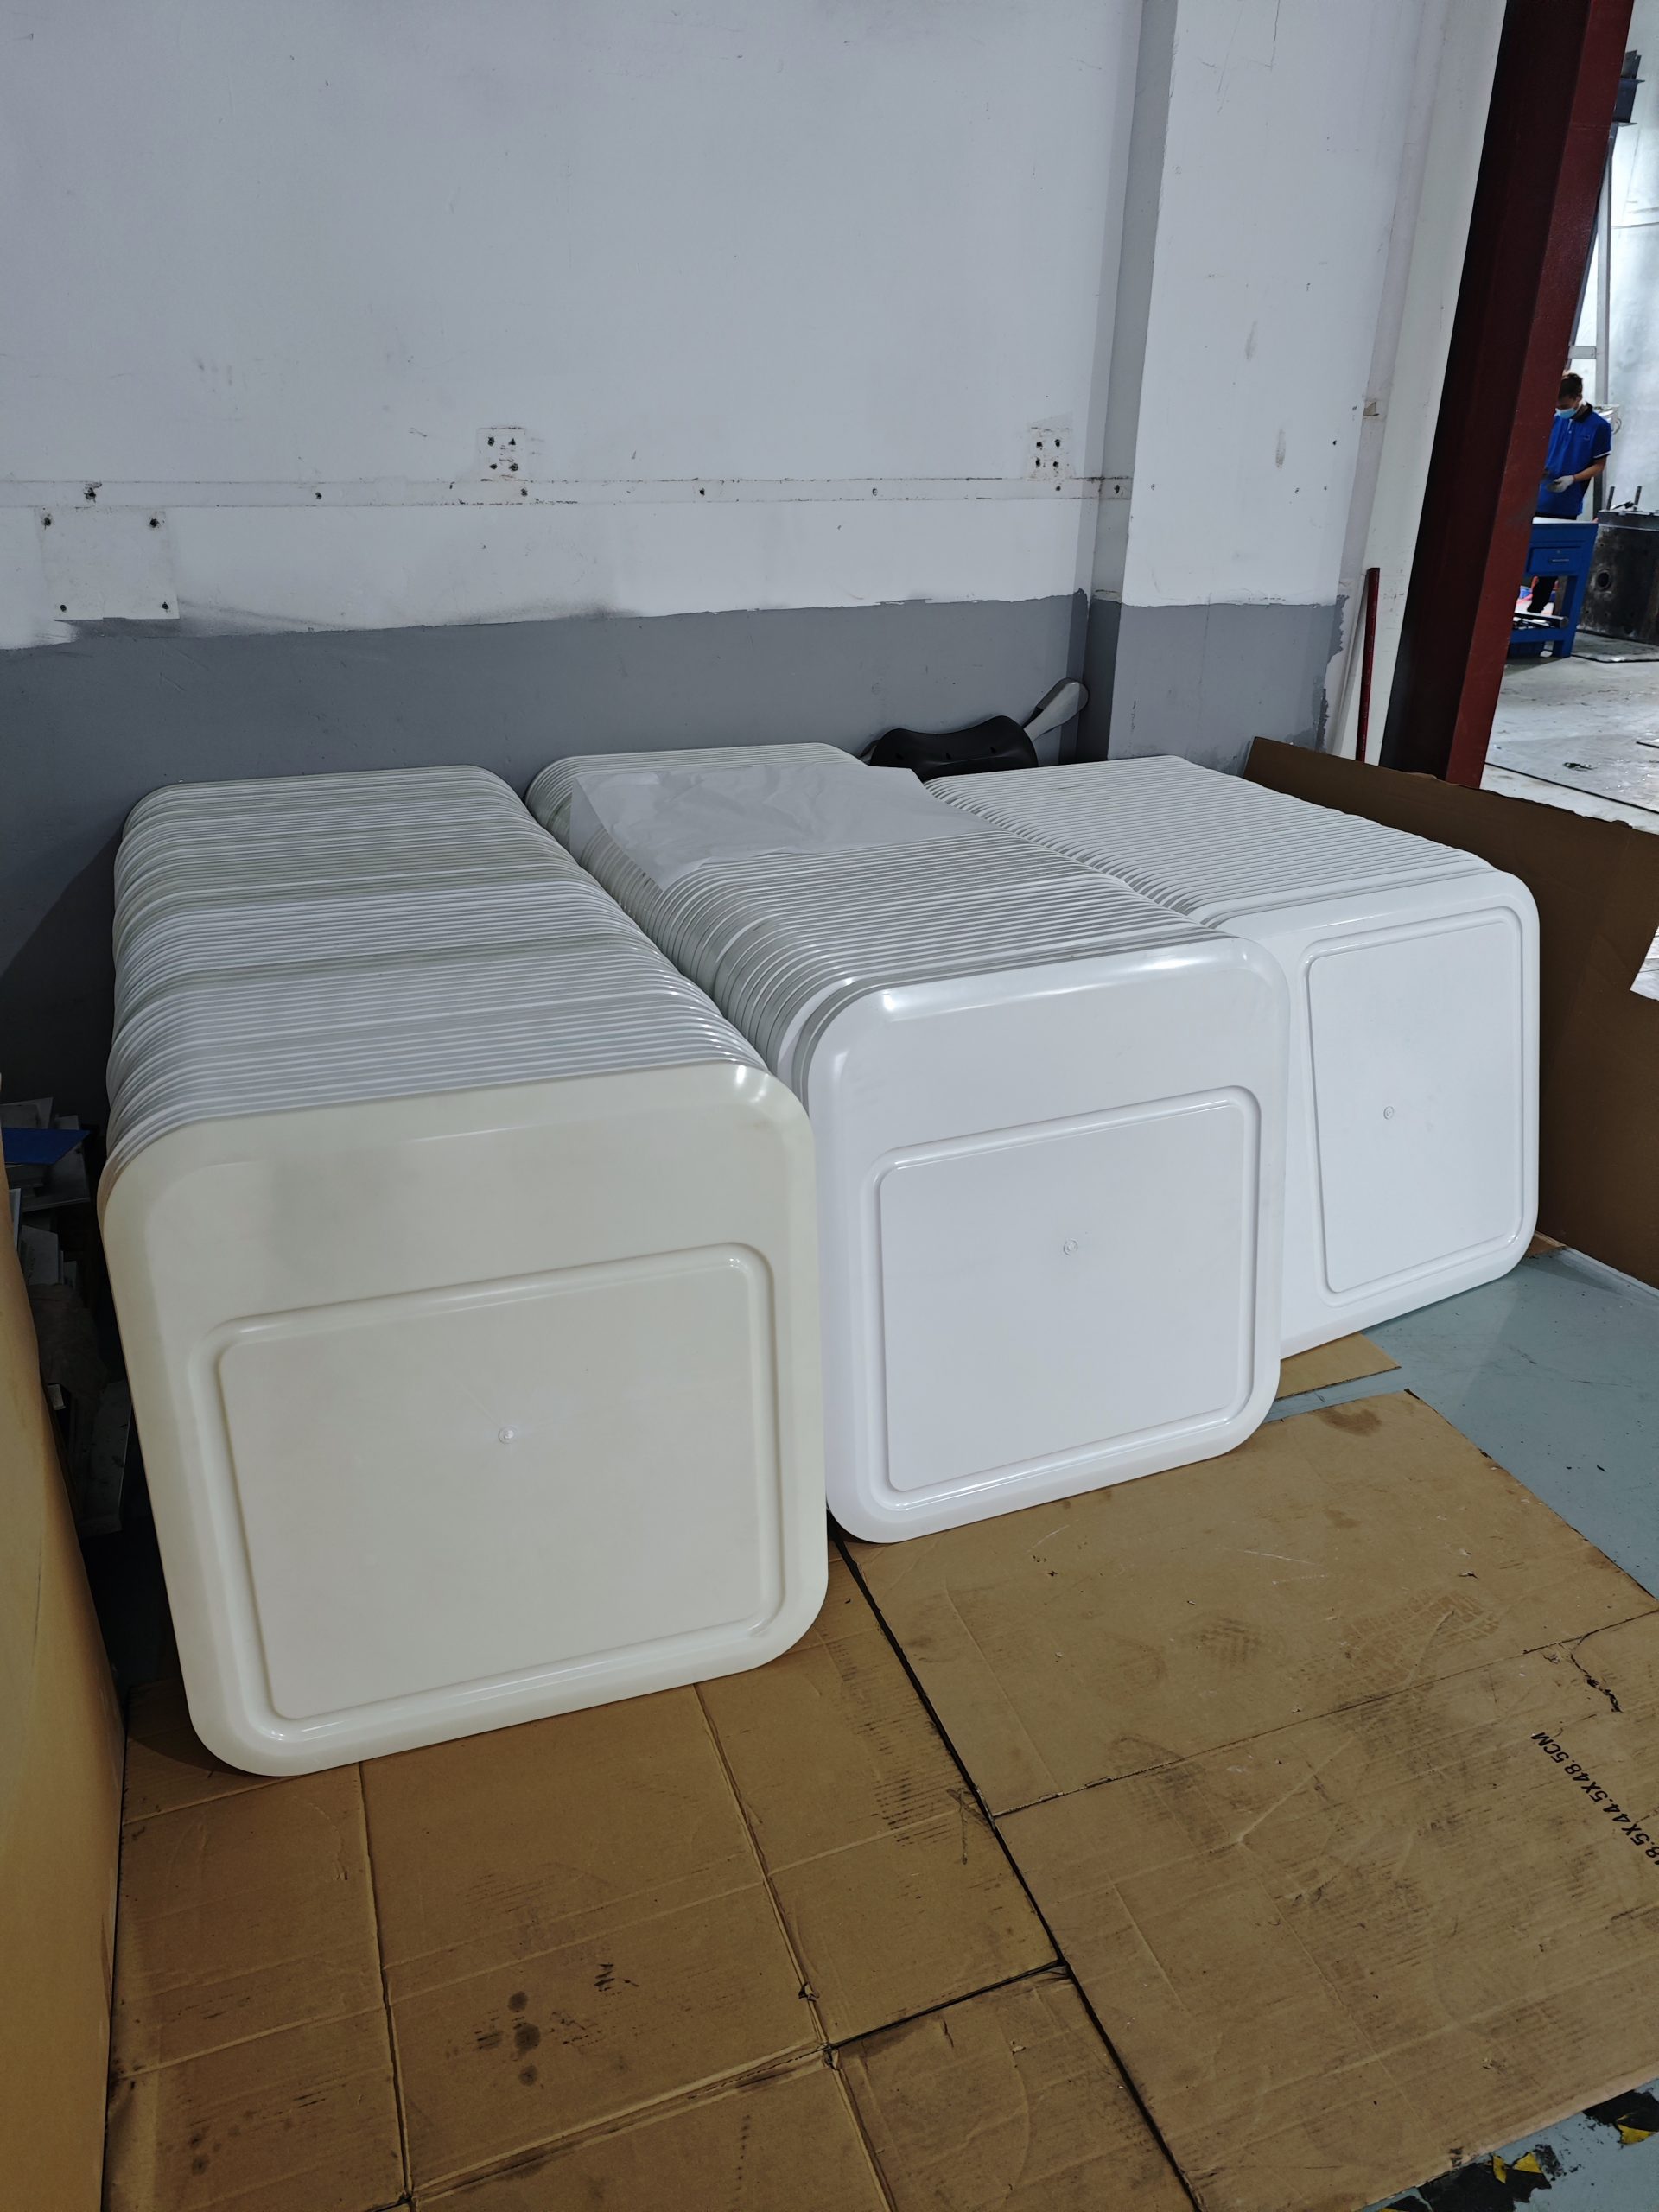
开展快速模具定制,需要结合预估产量、零件结构、塑胶原料,选择模具基材。市场上主流分为铝合金模具、预硬钢软模两大类;部分采购容易只看报价,忽略模具基材适配性,试产过程出现型腔磨损、尺寸漂移等问题。
- 铝合金快速模具(6061、7075 铝材) 是行业应用最为广泛的快速模具基材。铝材切削性能优异,CNC 型腔加工效率高,模具成本可控、周期短,适合 100‑5000 件区间的小批量注塑项目,多数消费电子外壳、普通设备配件项目都可以选用该方案。 铝材硬度存在局限,如果使用玻纤增强类塑胶原料,玻纤会持续冲刷型腔,会加速模具磨损,容易带来关键尺寸偏移。选用玻纤料生产时,需要提前和制造方沟通,评估做好模具防护方案。尖锋精密配置 130 台高速钻攻中心,加工精度可达 0.01mm,依托母公司制造体系,承接快速模具型腔精密加工,保障型腔尺寸精度,为后续注塑成型打好基础。
- 预硬钢快速模具(P20、NAK80) 预硬钢材出厂已经完成预硬化处理,无需后续热处理工序;对比铝材,模具耐磨性能明显提升,模具寿命约 5000‑100000 模次,适合需要多批次反复生产、使用玻纤增强原料、结构复杂的零部件。对应的,模具加工周期、整体成本相比铝模会有所上升,适合预估产量偏高,暂时不具备条件开发量产硬钢模的项目。
不少研发团队容易出现两种选型误区:一种是预估产量仅一两千件,直接选用预硬钢模具,造成预算不必要的增加;另一种预估产量接近上万件,仍然选用普通铝模,生产中后期型腔磨损,零件尺寸出现偏差。建议启动快速模具定制之前,和加工厂确认预估总模次、塑胶原料种类,再敲定模具基材,不能单纯以报价高低作为唯一判断依据。
三、快速模具 + 小批量注塑完整落地流程
从图纸交付到拿到合格注塑零件,整套流程不只是简单加工一套模具。前期 DFM 可制造性评审,会直接影响项目最终效果,不少项目出现返工,根源就是跳过工艺评审,直接把手板 3D 图纸用来开模。完整落地流程分为 6 个环节:
- 图纸接收与 DFM 注塑可制造性评估 收到客户 3D 图纸,不能直接上机加工,优先开展注塑工艺适配评审。很多工程师直接沿用 CNC 手板模型文件用于开快速模具:手板可以做到侧壁无拔模、壁厚自由,但是注塑件必须设置拔模斜度、控制壁厚均匀,否则容易出现脱模拉伤、缩水、翘曲等缺陷。 需要评估拔模角度、壁厚过渡、圆角、浇口位置、熔接痕位置;涉及医疗设备配套零件,重点评估原料适配、毛刺风险。尖锋精密在项目对接阶段,会提供前置图纸评估与工艺优化建议,依托 CNC 精密加工工艺积累,提前识别图纸潜在风险。
- 快速模具结构设计 结合零件尺寸、预估产量、塑胶原料做简易模流参考分析,确定浇口、冷却水路、顶出结构;快速模具会适当简化复杂机构,在满足试产需求前提下合理控制模具成本。
- 模具型腔 CNC 精密加工、表面处理 依据设计文件完成型腔 CNC 加工,根据产品外观需求做打磨、皮纹等处理。消费类外壳重视外观品质,设备配件则重点管控型腔加工残留毛刺。
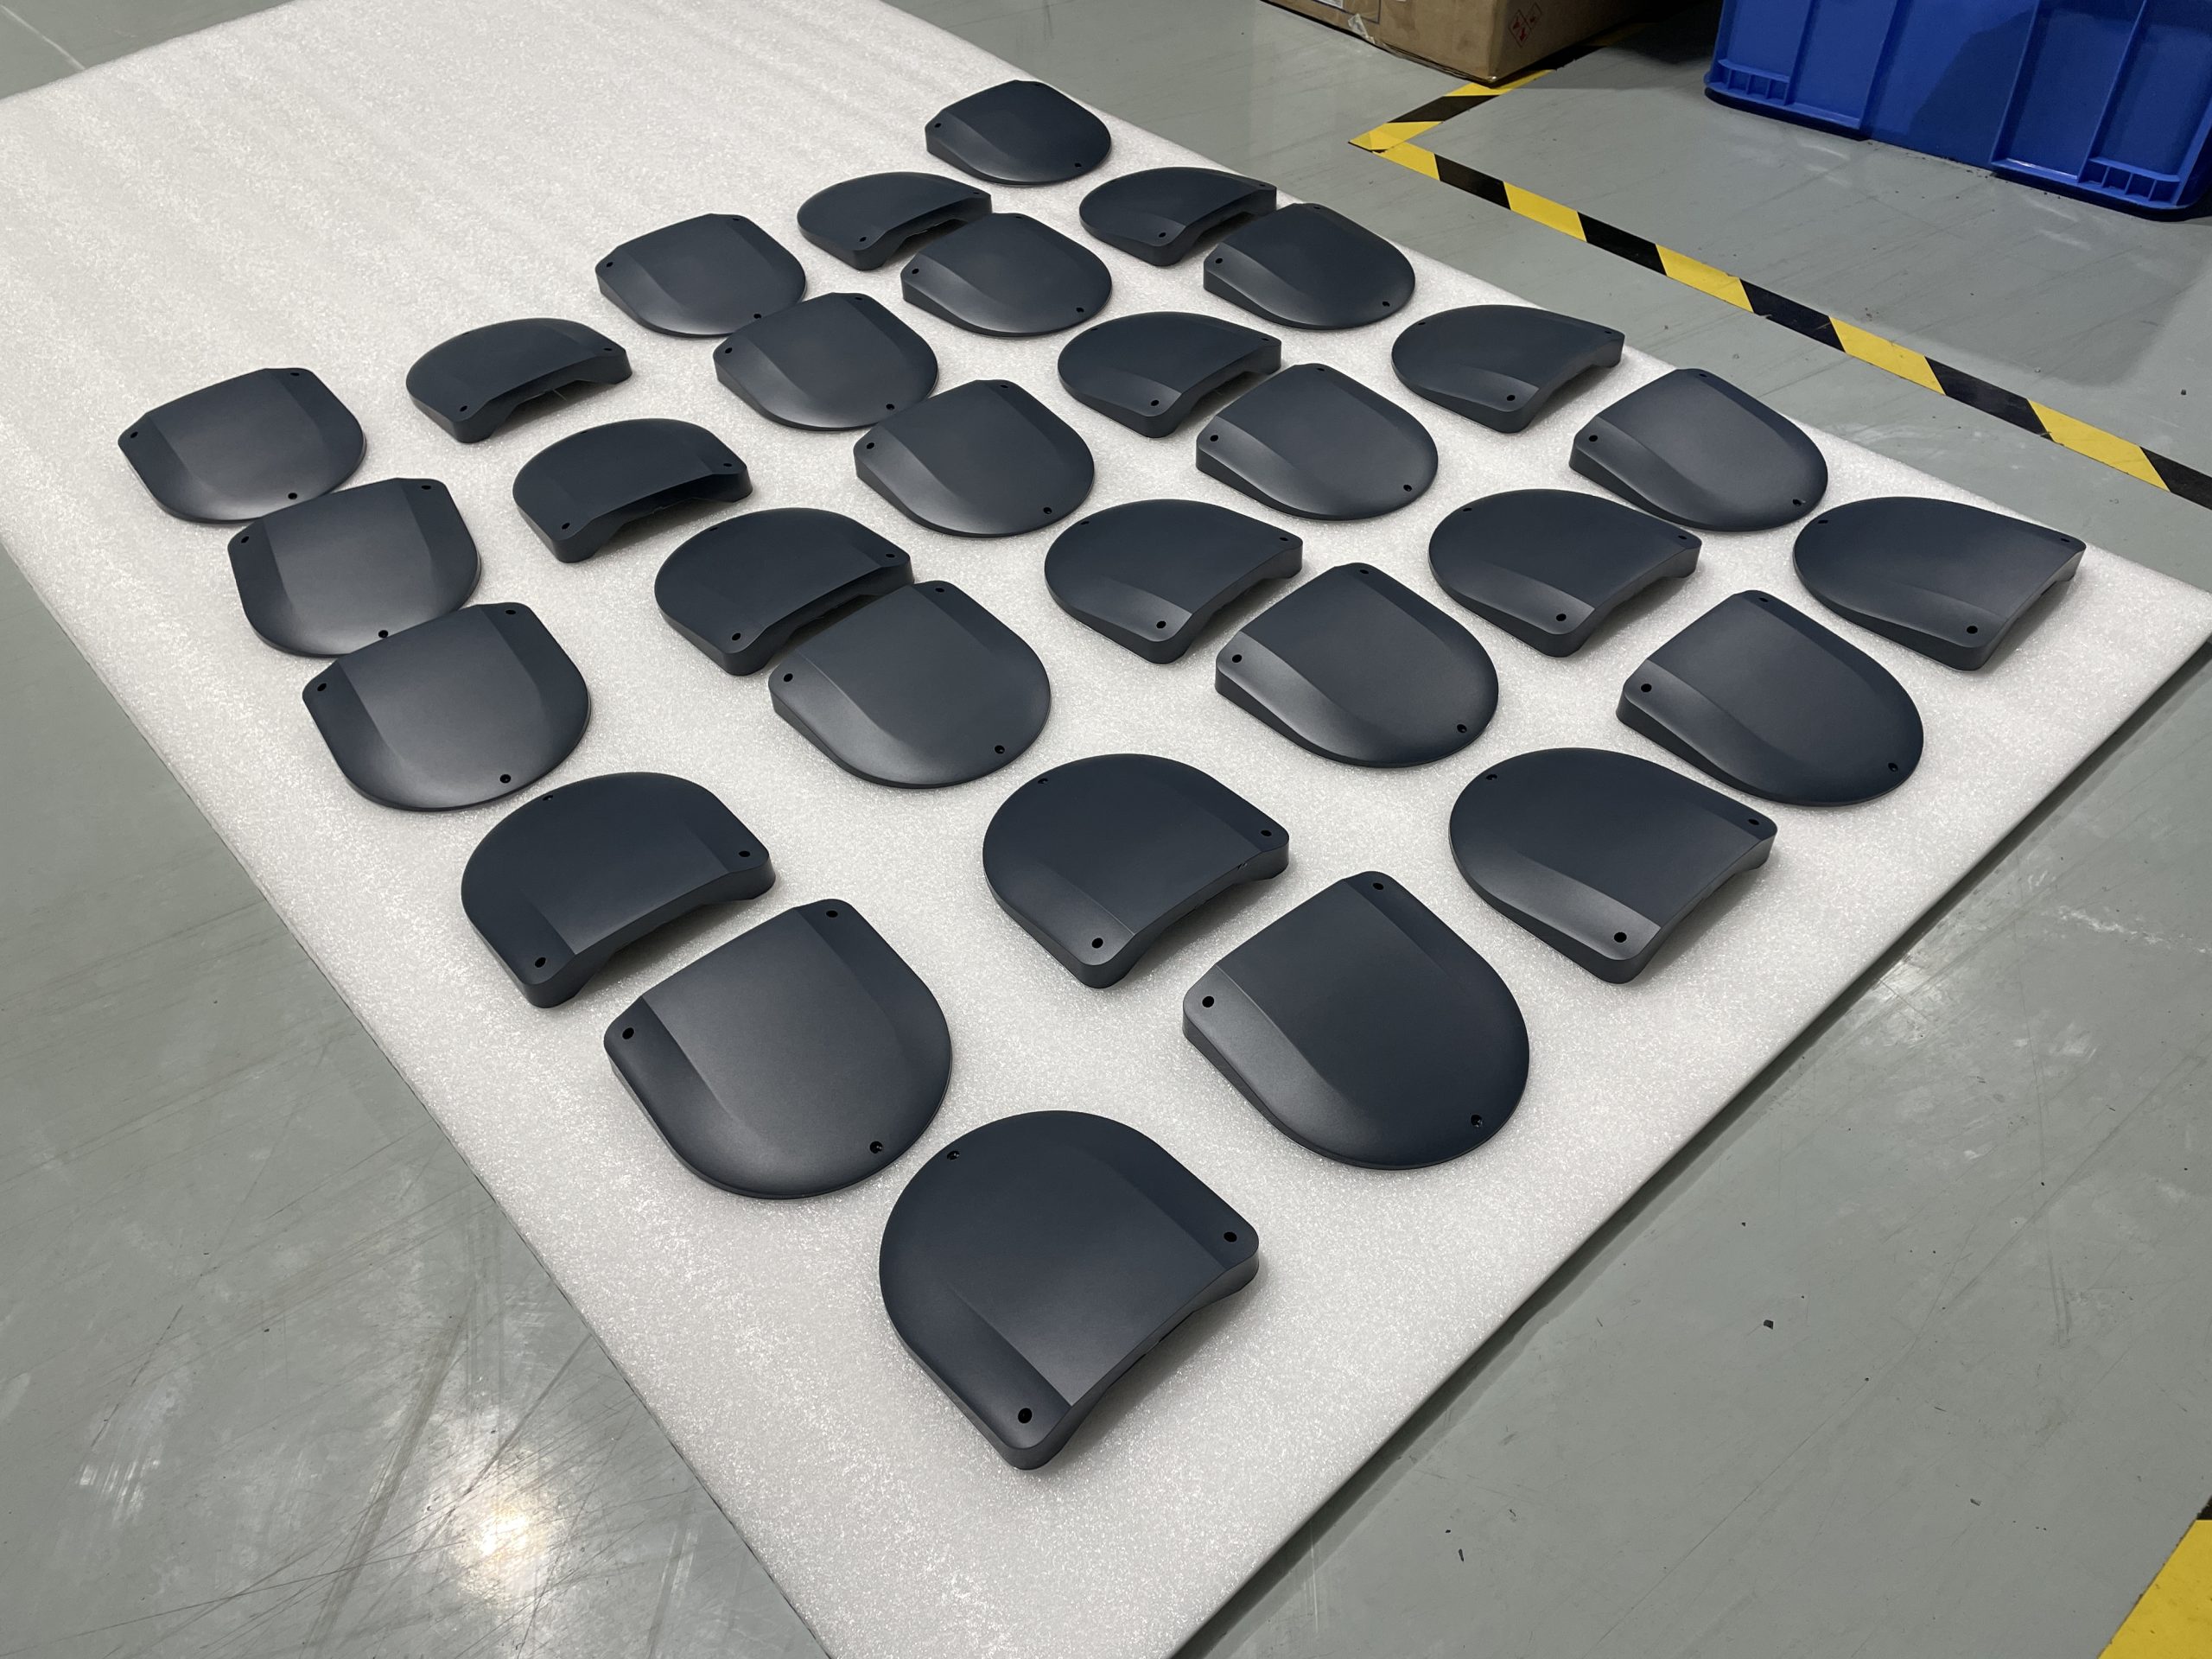
- 模具装配、试模打样 模具装配完成后上机试注塑,产出首件样品,测量关键尺寸,排查缩水、翘曲、熔接痕、飞边等常见注塑缺陷,针对性调整注塑工艺参数。涉及精密配件,首件完成完整关键尺寸检测,留存检测记录。
- 样品确认,开展小批量注塑生产 客户确认首件样品之后,启动小批量注塑,生产过程持续监控零件尺寸稳定性。设备配件重点管控批次一致性;消费外壳重点管控色差、外观瑕疵。
- 后处理与成品交付 按照需求完成丝印、喷涂等后处理工序,检验合格后完成交付。
实操提醒:手板 3D 文件不等于注塑可用文件。CNC 手板的配合间隙、公差标准和注塑成型存在差异,手板装配正常,开模后不一定满足装配要求。做好前期 DFM 评审,能够降低后期模具修改概率。
四、医疗、消费产品做快速模具定制,需要避开这些常见坑点
结合珠三角实体制造项目实操经验,整理研发团队在快速模具定制、小批量注塑阶段高频踩坑点,对接供应商时可以作为核对清单。
坑点 1:混淆手板、快速模具、量产模具的定位
部分客户对快速模具寿命预期过高,期待快速模具达到量产钢模几十万模次的使用寿命。快速模具属于研发过渡工具,铝模在超出额定模次后,型腔磨损会带来零件精度下降。 如果后续订单预估超过一万件,建议提前规划后续硬钢模衔接方案,不要依靠快速模具承接长期大批量订单。
坑点 2:忽略塑胶收缩率,直接沿用手板参数
CNC 手板塑胶件属于铣削加工,不存在熔融冷却收缩;注塑塑胶经过熔融充模冷却,会产生材料收缩,模具型腔尺寸需要做收缩补偿。如果直接把手板图纸用于开快速模具,成品零件尺寸会出现系统性偏差,造成装配失效。精度要求较高的零部件,收缩率补偿需要重点核对。
坑点 3:配件项目只看外观,忽略塑胶原料合规
针对医疗设备配套零部件做小批量注塑,仅仅尺寸合格还不够,塑胶原料牌号需要匹配项目使用需求。部分供应商使用普通塑胶替代项目指定原料,零件外观接近,但无法满足项目的物料要求。项目前期需要明确原料牌号,要求供应商提供材质证明资料。
坑点 4:快速模具试产完成,没有沉淀优化数据直接开发量产模
快速模具试产阶段,往往会暴露结构、浇口、缩水翘曲等各类问题,经过调模、结构修改后得到合格零件。部分团队没有留存优化后的图纸、工艺记录,后续开发量产钢模继续沿用最初版本图纸,重复遇到同类问题,消耗时间成本。
五、如何判断项目是否适合快速模具定制?选型参考
快速模具定制不是万能工艺,需要结合项目实际条件理性判断,可参考下面选型逻辑。
✅适合选择快速模具定制的场景:
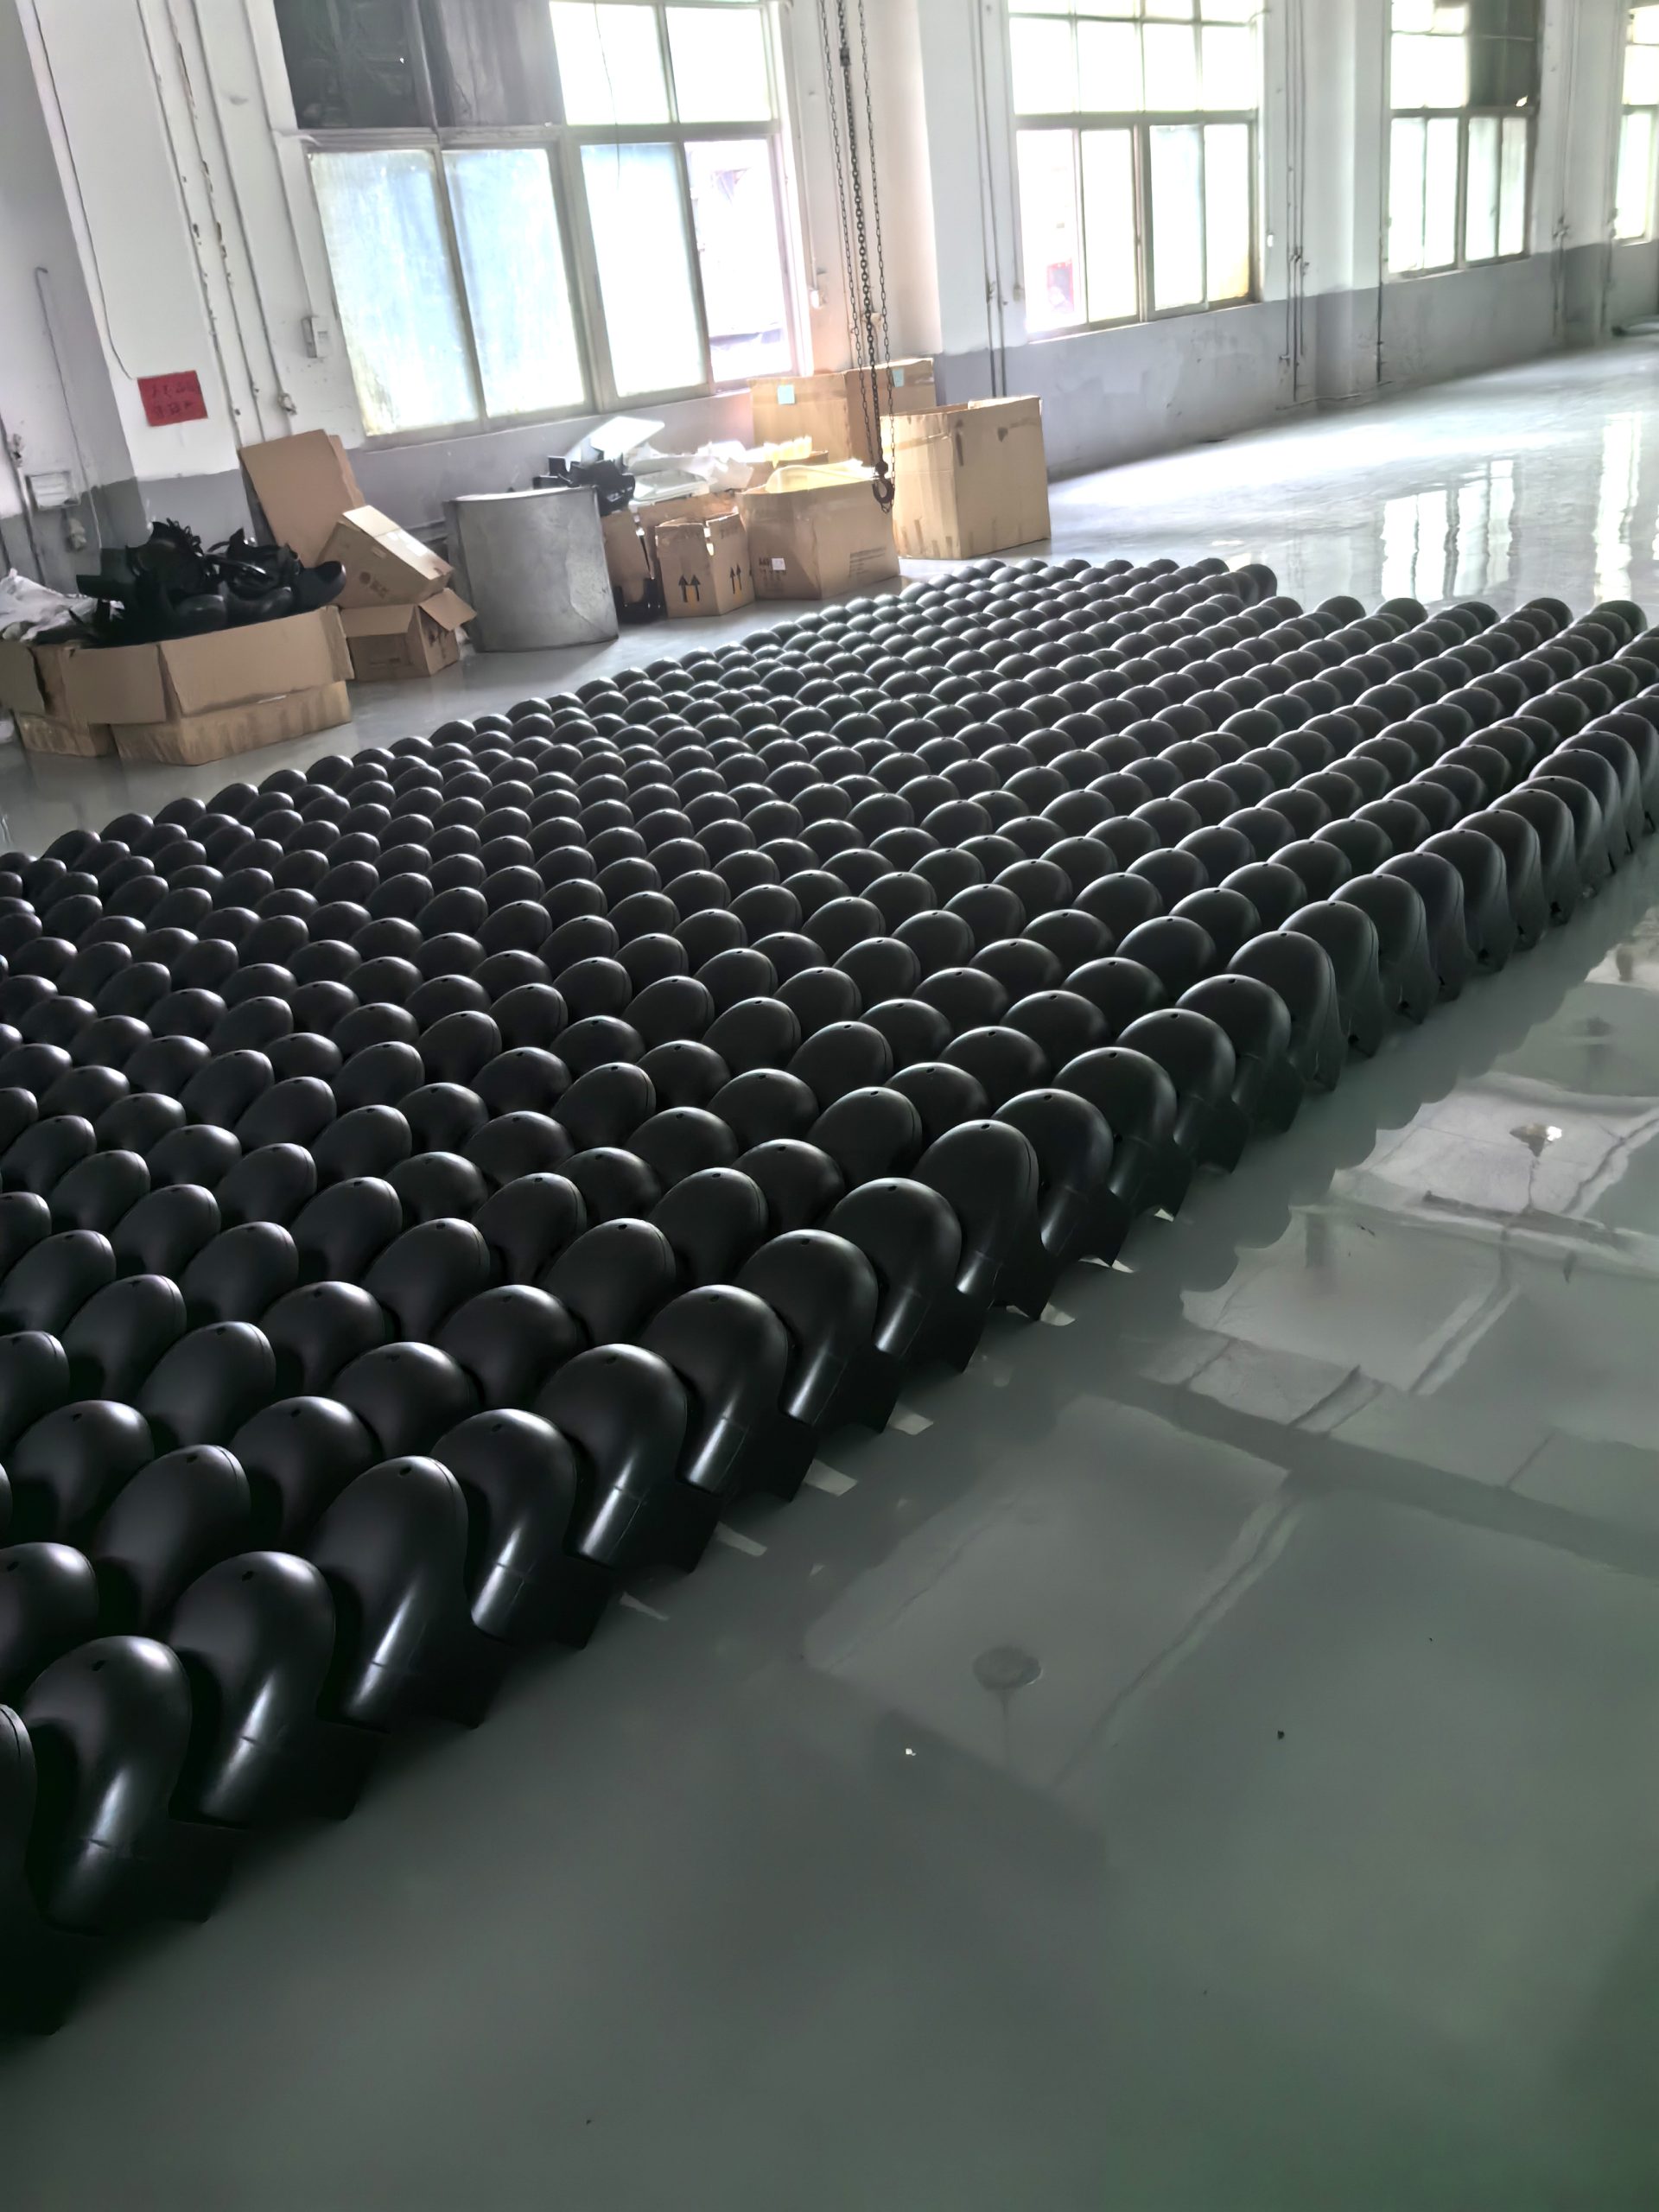
- 需要 2000‑100000 件生产级塑胶零件,用于设备配件性能验证、装配测试、新品市场试销;
- 产品结构仍存在迭代可能性,希望规避传统量产钢模的高额投入风险;
- 项目周期紧张,希望压缩模具开发周期,快速拿到注塑工艺成型的零件;
- 手板样机已经验证完毕,需要拿到和未来量产工艺、材质接近的零部件做测试。
新产品研发,样机只是整个产品落地的其中一环,快速模具定制承担着手板样机到量产之间的过渡角色。医疗配套配件、消费类产品开展小批量注塑生产,核心不是一味压低模具报价,而是重视前期 DFM 评审、合理选择模具基材,拿到满足测试验证需求的零部件,降低研发试错成本。 选型阶段优先选择具备精密加工工艺沉淀的实体制造服务商,把图纸评估、首件检测纳入项目流程,让快速模具更好服务产品研发。尖锋精密依托母公司拓维模型多年制造体系,自有 130 台高速钻攻中心,加工精度可达 0.01mm,可联动供应链完成型腔加工配套,为医疗设备配件、新能源、自动化、消费电子领域客户,提供图纸评估、工艺优化、打样至小批量交付的一体化制造配套。
如果您有快速模具制作需求,欢迎联系我们做免费图纸评估。业务咨询:林生 15302633306;电子邮箱:2378618398@qq.com;经营地址:深圳市宝安区福永街道兴业二路 201 号 1 楼;官网:www.lvhejincnc.com。