做 CNC 机加工项目,材料选对与否,直接决定零件成品的强度、外观、使用寿命,甚至会影响整体打样与小批量生产的综合成本。不少研发工程师、采购人员在对接五金小批量机加工厂家的时候,常常只关注图纸公差、加工精度,却忽略材料适配性,等到零件加工完成才发现强度不足、表面处理达不到预期,造成返工、物料浪费。尖锋精密在长期非标定制实操过程当中,接触过大量因为材料选型失误导致项目延期的案例,今天就结合一线加工经验,聊聊 CNC 机加工材料到底该怎么选,帮制造业从业者避开选型过程里常见的各类坑点。
一、CNC 机加工材料选型,优先理清 3 个核心判断维度
很多人拿到零件图纸,第一反应直接指定某一种材料,其实选型不能单纯看材料名气,要结合零件实际使用场景综合判断。对接五金小批量机加工厂家沟通需求前,可以先梳理清楚三个基础条件,再去敲定具体牌号,能够大幅降低后期出错概率。
第一,明确零件的使用工况。零件是需要承受持续外力,还是仅作为外观装饰件?会不会接触酸碱、水汽等腐蚀环境?工作环境温度高低,是否需要反复运动、频繁装配。比如自动化设备内部传动轴,就要优先考量材料硬度与耐磨性;而普通设备外壳装饰件,重点看表面氧化上色效果就足够。
第二,确认后处理工艺要求。阳极氧化、电镀、热处理、抛光这些后续工艺,不同材料适配性差异巨大。部分铝合金牌号阳极氧化之后色差很难控制,部分不锈钢热处理之后变形量会明显变大,如果前期没有同步考虑后处理,加工结束之后再想要做表面处理,很可能达不到设计预期。
第三,评估项目阶段与成本预算。如果属于新品研发打样阶段,可以优先选择易切削、供货稳定的通用牌号;进入小批量量产环节,再切换至性能更强的特种材料。部分钛合金、高强度特种不锈钢材料采购单价高,加工难度大,会同步拉高加工费用,要平衡性能需求与项目预算。
小提示:在和五金小批量机加工厂家提交图纸的时候,不要只写 “铝合金”“不锈钢” 这类宽泛名称,务必要标注具体材料牌号,同时备注清楚后处理要求,减少来回沟通修改。尖锋精密在接收客户图纸时,会同步做图纸评估,针对材料选择给出实操层面优化建议,避免客户只从设计理论出发,忽略实际机加工的工艺限制。

二、常用金属材料详解,适配场景与加工优劣势
CNC 非标定制领域使用最多的依旧是各类金属材料,铝合金、不锈钢、钛合金是医疗、新能源汽车、自动化设备行业当中的主流选择,不同牌号之间性能差距明显。
2.1 铝合金:机加工当中应用最广泛的材料
铝合金凭借重量轻、切削性能好、价格适中的特点,是绝大多数结构件、外壳件的首选,市面最常使用的就是 6061 和 7075 两个牌号,两者很多人容易混淆。
6061 铝合金,属于通用型铝合金,综合性能均衡,切削难度低,材料货源充足,阳极氧化上色效果稳定。适合普通自动化支架、设备外壳、消费电子结构件,绝大多数不承受超高载荷的零部件都可以选用这款材料。缺点在于整体强度一般,不适合用于长期承受大冲击力的承力部位。
7075 铝合金,航空级铝合金,强度显著高于 6061,抗挤压能力强,多用于需要高强度的受力零件。但它阳极氧化效果稳定性不如 6061,材料成本更高,切削时对刀具也有一定要求。如果零件没有高强度受力需求,盲目选用 7075 只会徒增项目成本。
除此之外还有 5052 铝合金,抗腐蚀性能表现优秀,适合潮湿环境下使用的零部件,不过切削性能相比 6 系会稍差。在实际项目中,不少研发人员直接指定 7075 做外观外壳,后续出现氧化色差问题,就是典型选型踩坑。
2.2 不锈钢:耐磨耐腐蚀,细分牌号不能乱选
不锈钢大类下包含 304、316、420 等多种牌号,各自适用场景完全不一样。
304 不锈钢,市面通用款,防锈能力好,韧性佳,加工难度中等,多用于普通工装夹具、常规机械零部件。缺点是容易粘刀,加工长细小型零件时,需要合理调整切削参数,不然容易出现毛刺。
316 不锈钢,添加钼元素,耐酸碱腐蚀能力更强,适合接触液体、腐蚀性介质的零件,医疗器械配件、水环境设备零部件经常会用到,采购成本比 304 更高。
420 不锈钢属于马氏体不锈钢,可以做淬火热处理,处理之后硬度大幅提升,常用来制作刀具部件、耐磨轴类零件。但是热处理工序会带来零件变形风险,结构复杂的非标件需要提前评估变形余量。
这里有一个实操经验:不锈钢材料切削粘刀现象比较突出,五金小批量机加工厂家的工艺参数、刀具选型,直接会影响成品表面质量,细小薄壁不锈钢件,对工厂加工经验要求较高。
2.3 钛合金:高性能但加工成本偏高,按需选用
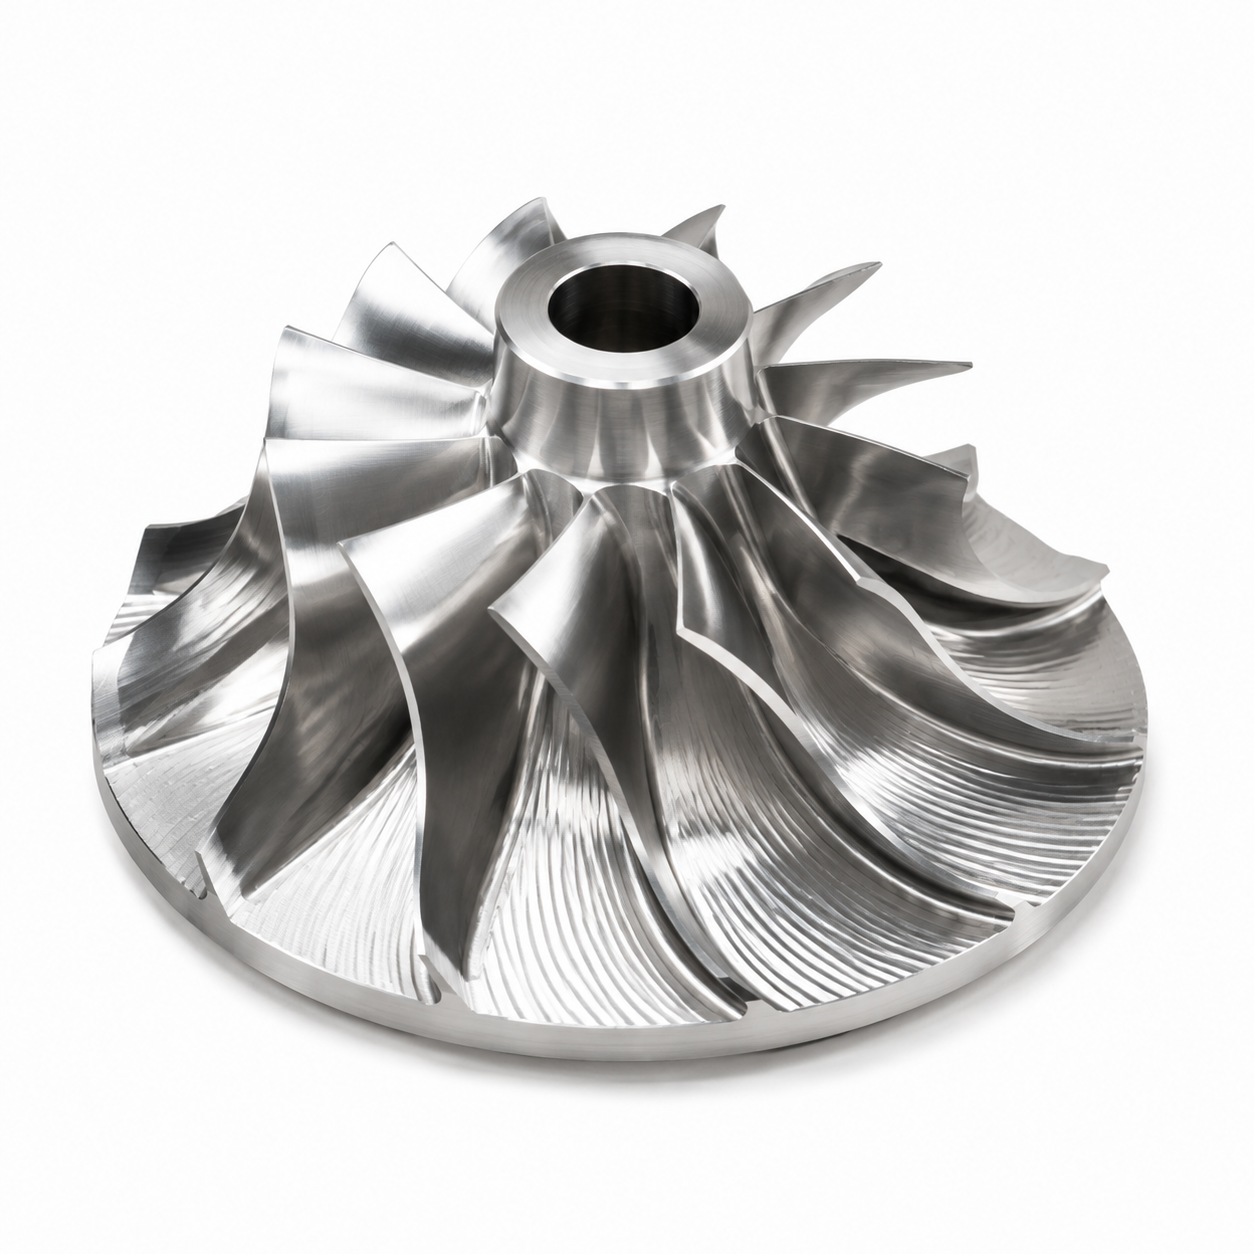
钛合金最大优势是质量轻、强度高,生物相容性优秀,抗腐蚀能力突出,医疗仪器零部件、高端装备会大量使用钛合金零件。
但钛合金属于典型难加工材料,导热性能差,加工过程当中极易出现加工硬化、粘刀磨损刀具的情况,需要匹配专用刀具以及低速大进给的工艺方案,加工工时远高于铝合金,整体加工成本会明显上升。
很多客户看到钛合金性能优异,不分场景直接选用,如果零件没有轻量化、生物相容、强防腐的硬性需求,其实没必要选择钛合金,会造成不必要成本浪费。尖锋精密过往承接不少医疗仪器钛合金零配件加工订单,在项目前期就会和客户确认,是否必须使用钛合金,评估有无性价比更高替代方案。
三、非金属类 CNC 加工材料,适合哪些场景
除开金属材料,CNC 同样可以加工各类工程塑料,在绝缘零部件、工装治具、测试夹具领域使用较多。
ABS 材料,易加工,韧性尚可,适合手板样件、外观验证件,耐高温性能一般,不适合高温工况;POM 赛钢,自润滑效果好,摩擦系数低,适合齿轮、滑动运动零件,尺寸稳定性优秀;PEEK 属于高性能工程塑料,耐高温、耐磨、强度高,多用于高端工装、医疗配件,不过材料价格昂贵。
工程塑料选型重点关注使用温度,高温环境下普通塑料容易变形,优先选择 PEEK 这类高性能牌号。同时塑料件切削容易出现崩边,图纸设计上,尖角位置尽量增加圆角,降低加工不良概率。
四、材料选型高频踩坑案例,来自一线加工现场
结合工厂实际项目,分享几个真实踩坑情况,给各位选型作为参考。
案例一:某自动化设备研发团队,设计一款外观外壳,图纸直接选定 7075 铝合金,对接五金小批量机加工厂家完成加工后,做黑色硬质阳极氧化,成品表面出现局部色差,返工两次依旧无法解决。最后更换成 6061 铝合金,一次性达到外观标准。这个问题根源就是 7075 并不擅长做高品质外观氧化,选型只看重强度忽略表面处理适配性。
案例二:研发打样医疗配件,直接选用普通 304 不锈钢,零件需要接触人体相关介质,后续检测发现耐腐蚀以及生物相容性达不到交付标准,整套样件作废,后续调整为钛合金材料重新加工。
案例三:长细小轴类零件,选用普通钢材,没有考虑热处理之后的变形量,加工完成再淬火,零件发生弯曲,尺寸超差无法装配。这类零件,要么调整加工工艺顺序,粗加工之后热处理再精加工,要么更换不易变形的材料。
这些问题,很多不是图纸设计错误,而是缺少机加工实操视角。尖锋精密依托母公司多年制造体系,在图纸评估环节,就会把材料、工艺、后处理的冲突点提前指出来,减少项目试错成本。

五、给采购与工程师的材料选型实操建议
1、分清打样和量产,新品研发打样优先选择通用成熟牌号,验证完结构、工况之后,再切换高性能特种材料,控制前期研发成本。 2、提交加工需求,写明完整材料牌号,把温度、腐蚀、受力、表面处理全部写进技术要求,方便五金小批量机加工厂家做工艺评估。 3、不要单纯追求材料性能上限,够用即是最优。钛合金、7075、PEEK 性能很强,但价格高加工难度大,没有硬性要求不必盲目选用。 4、遇到拿不准的选型,充分和加工工厂沟通。专业的加工服务商,不仅仅是按照图纸去切削零件,更能结合多年实操,给到材料替换、工艺优化建议。 5、薄壁件、细长件,除了材料本身,还要考量加工过程的变形风险,部分材料性能好,但切削过程极易变形,需要同步调整结构设计。

六、写在最后
CNC 机加工材料选型,本质上是零件使用需求、加工工艺、项目成本三者之间的平衡。不存在绝对完美的材料,只有最适配项目的牌号。很多时候项目出现问题,不在于设备精度不够,而是源头的材料选择出现偏差。
从铝合金、不锈钢再到钛合金、工程塑料,每一类材料都有自己擅长和不适用的场景。对于研发、采购人员来说,充分理清自身零件工况,再结合加工工厂的工艺经验,才能够高效选出合适的加工材料。尖锋精密作为专注 CNC 非标定制的实体服务商,日常对接大量医疗、新能源汽车、智能自动化行业客户,在五金小批量机加工过程当中,会将材料适配评估融入前期图纸评估环节,助力客户从打样到批量生产平稳落地。